

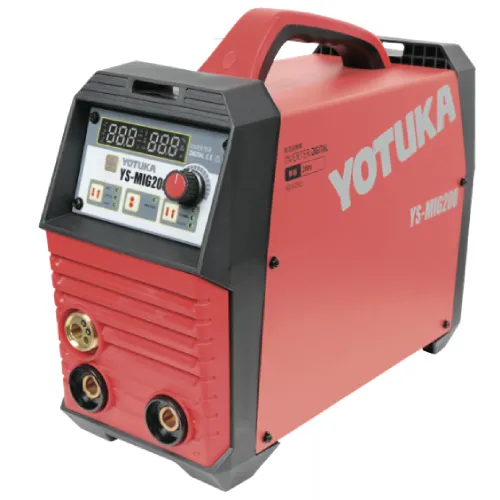
MIG溶接機
YS-MIG200
取扱説明書
MIG溶接機
YS-MIG200

直流
| 用途 | 単相 電圧200V |
|---|
| 軟鋼、ステンレス、アルミニウム |
|---|
●使用ガス:アルゴンガス /CO2/混合ガス
★ご使用前に、必ず取扱説明書をお読みになり、内容を理解してからご使用ください。
はじめに
このたびはお買い上げいただき誠にありがとうございます。
安全に正しくお使いいただくために、ご使用前にこの取扱説明書を必ずお読みください。
誤った使い方をすると、重大な事故につながるおそれがあります。本製品を使用する前に、この取扱説明書をよく読み、内容を十分に理解してください。また、各ページの警告・注意事項も飛ばさず、必ずお読みください。
安全上のご注意
※お使いになる人や他人への危害・財産への損害を未然に防ぐため、必ずお守りいただくことを説明しています。
●表示と意味をよく理解してから、本文をお読みください。
●お読みになった後は、お使いになる方がいつでも見ることができる所に、必ず保管してください。
●すべて安全に関する内容です。必ずお守りください。
■表示内容を無視して、誤った使い方をしたときにおよぼす危害や損害の程度を次の表示で区分し、説明しています。
|
この表示の欄は、「死亡または重傷を負う恐れがある」内容です。 |
|---|

|
この表示の欄は、「軽傷、物的損害、故障が生じる恐れがある」内容です。 |
|---|

■お守りいただく内容の種類を次の絵表示で区分し、説明しています。
 |
このような絵表示は、してはいけない「禁止」内容です。 |
|---|
 |
このような絵表示は、必ず実行していただく「強制」内容です。 |
|---|
製品を長くご愛顧いただくために
取扱説明書に従った正しい取扱いや定期点検、保守を行ってください。
注意事項に従わず何らかの損害・故障が発生した場合、保証の対象外となりますのでご注意ください。
安全事項
誤った使い方をすると、重大な事故につながるおそれがあります。本製品を使用する前に、この取扱説明書をよく読み、内容を十分に理解してください。また、各ページの警告・注意事項も飛ばさず、必ずお読みください。
溶接機に係る安全事項
|
|---|

• 本製品や本製品作業場所の周囲には、不用意に人が立ち入らないようにしてください。
• 心臓ペースメーカーを使用している人は、本製品や本製品作業場所に近付かないでください。本製品を操作中は、周囲に磁場が発生し、ペースメーカーに悪影響を与える可能性があります。
• 改造、分解は絶対に行わないでください。安全性・信頼性が低下したり故障の原因になります。また、弊社の保証サービスは一切受けられなくなります。
• 電源コードや電源プラグが破損していたり、コンセントの挿込みが緩い時は使用しないでください。感電、ショート、発火の原因になります。
• 電源コード、溶接ホルダコード、アースコードを傷つけたり、破損させたり、無理に曲げたり、引っ張ったり、ねじったり、束ねたりしないでください。感電、発火の原因になります。
• 濡れた手で電源プラグの抜き挿しはしないでください。感電の恐れがあります。
• 雨や水に濡れる場所では、使用しないでください。感電、ショートの恐れがあります。
• 日光が当たる場所では使用しないでください。
• 木クズやゴミ、ほこりの多い場所では使用しないでください。火災の原因になります。
• 揮発性可燃物、腐蝕ガスのある場所では使用しないでください。火災の原因になります。
• 操作中は、子供を近づけないでください。操作者以外、本製品へ近づけないでください。怪我の恐れがあります。

• 使用しない時、点検、清掃時は、必ずコンセントから電源プラグを抜いてください。
• 電源プラグの抜き挿しは、プラグを持って行ってください。
• 電源プラグはコンセントの奥まで確実に挿込んでください。
• 感電防止のため、運転時は必ずアースをとってください。
• 使用前に部品に損傷がないか十分点検し、正常に作動するか、また所定機能を発揮するか確認してください。
• 使用中に異常音、異常振動があった時は、直ちに使用を中止し、点検、修理を行ってください。
• 破損した部品交換や修理は、取扱説明書の指示に従ってください。取扱説明書に指示されていない場合は、お買い求めの販売店に修理を依頼してください。修理の知識や技術のない方が修理しますと、十分な性能を発揮しないだけでなく、事故やけがの原因になることがあります。
• 可動部分の位置および締付け状態、部品の破損、取付け状態、その他動作に影響を及ぼす全ての箇所に異常がないか確認してください。
溶接機の作業に係る安全事項
|
|---|
• 狭い場所での溶接作業は行わないでください。ガス中毒や酸欠により窒息する危険があります。
• 有害なガスや引火性の物質の側では溶接作業をしないでください。
• 内部にガスの入ったガス管や、密閉されたタンクやパイプを溶接しないでください。
• 溶接直後の熱い母材(溶接物)を、可燃物に近づけないでください。火災の原因となります。
• 帯電部には絶対に触れないでください。感電ややけどを負う恐れがあります。
• 本製品を使用中に、トーチ先端やアースクリップに触れると感電ややけどの恐れがあります。
• 本製品内部に堆積した粉じんを放置しないでください。絶縁劣化を起こし、感電や火災の原因になります。
• 素手や濡れた手袋で作業しないでください。感電する恐れがあります。
• ケーブルは容量不足のものや、損傷したり導体がむきだしになったものを使用しないでください。
• 溶接機のケースやカバーを取外したまま使用しないでください。
• 定格入力電圧300V以下の場合は、第D種接地工事(接地抵抗100Ω)以下です。
• 溶接電源は壁より30cm以上、又周辺の加熱物からは50cm以上離して設置してください。
• 溶接電源のケース及び母材又は母材と電気的に接続された治具などには、電気工事士の資格を有する人が法規(電気設備技術基準)に従って接地工事を行ってください。
• 点検整備は、必ず配電箱の開閉器によりすべての入力電源を切って、3分以上経過してから行ってください。入力電源を切っても、コンデンサは充電されている事がありますので、充電電圧がないことを確認してから作業してください。
• ケーブルの接続部は、確実に締付けて絶縁してください。
• 高所で作業する時は安全帯を使用してください。
• 保守点検は定期的に実施し、損傷した部分は修理してから使用してください。
• 使用していない時はすべての機器の電源を切ってください。
• 引火性物質を遠ざけてください。火災や爆発の原因になります。
• 溶接時に発生するヒュームやガスを吸引すると、健康を害する原因になります。
• ガス中毒や酸欠により窒息を防ぐため、法規(酸素欠乏症防止規則)で定められた場所では、人工呼吸器又は換気装置を使用してください。
• ヒュームによる中毒や粉じん障害を防ぐため、法規(労働安全衛生規則、粉じん障害防止規則)で定められた局所排気設備を使用するか、呼吸用保護具を使用してください。
|
|---|
• 本機を保管する場合は、風雨の当たる場所、高温・多湿、ほこりっぽい場所は避けてください。本機の故障の原因になります。
• 運搬や取扱いの際は、振動や衝撃を与えないでください。
• 発電機で本機を使用しないでください。能力の低下を起こす恐れや故障する恐れがあります。
• 電源プラグを抜く時は、電源コードを引っ張らずに電源プラグを持って引抜いてください。破損したり、感電、ショート、発火の原因になります。
• 電源スイッチの「OFF」を確認してから電源プラグを抜き挿ししてください。
• 機器から離れる場合やしばらく使用しない場合は、コンセントから電源プラグを抜く、またはブレーカーを切ってください。
• アーク光線は、目の炎症ややけどの原因になります。溶接作業や溶接監視を行う際は、十分な遮光度の遮光メガネや溶接用保護面を使用してください。
• 飛散するスパッタ(金属粒)やスラグ(カス)から目を保護するため、保護メガネを使用してください。
• 過剰な騒音は聴力に有害です。防音保護具を使用してください。
• 溶接作業時は、保護手袋、長袖の服など作業に適した保護具や服装をしてください。
• 溶接作業場所周辺には、アーク光線が他人の目に入らないように保護幕などを設置してください。
• 飛散するスパッタが可燃物に当たらないよう、可燃物を取除いてください。取除けない場合は、不燃性カバーで可燃物を覆ってください。
• 回転中のファンに手や髪の毛、服などを近づけないでください。
• 定期点検整備を行ってください。
• 点検・整備などでケースやカバーを外す時は、有資格者又は溶接機をよく理解している人が行ってください。
• ファンの掃除は、柔らかい布等で粉じんを拭取ってください。エアコンプレッサーによるエアガンでファンに吹き付けると、風圧で粉じんがファン内部に入り込んだり、ファンが高回転し故障の原因になります。
• 安全な場所に保管してください。
• 運搬する場合は、把手をご使用ください。
アルゴンガスに係る事項
|
|---|
• ガスボンベやメーターに問題があった場合は、使用しないでください。非常に危険です。
• 直射日光を当てないようにしてください。
• 高濃度のガスを吸引しないでください。息苦しくなり酸素欠乏状態となる恐れがあります。
各部の名称
※本取扱説明書に掲載されている写真はプロトタイプのため、本製品と仕様が異なる場合があります。
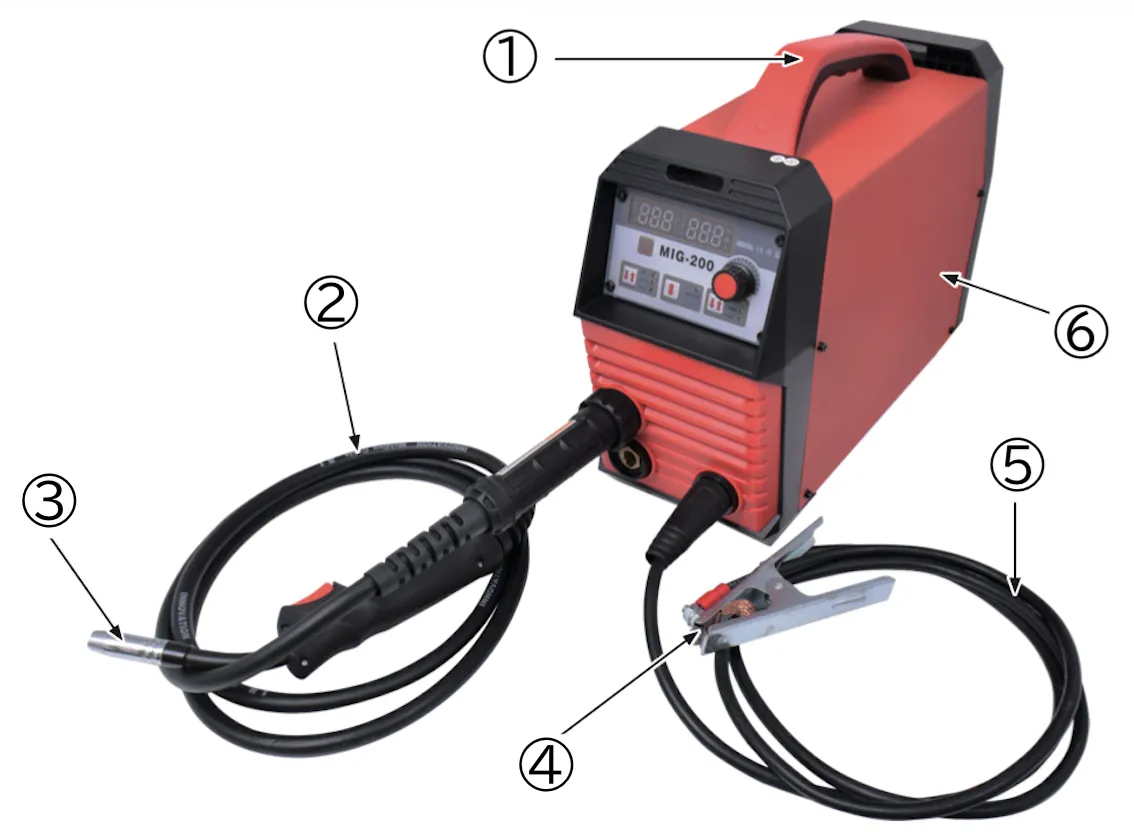
①把手
②トーチコード
③トーチ
④アースクリップ
⑤アースコード
⑥ケース
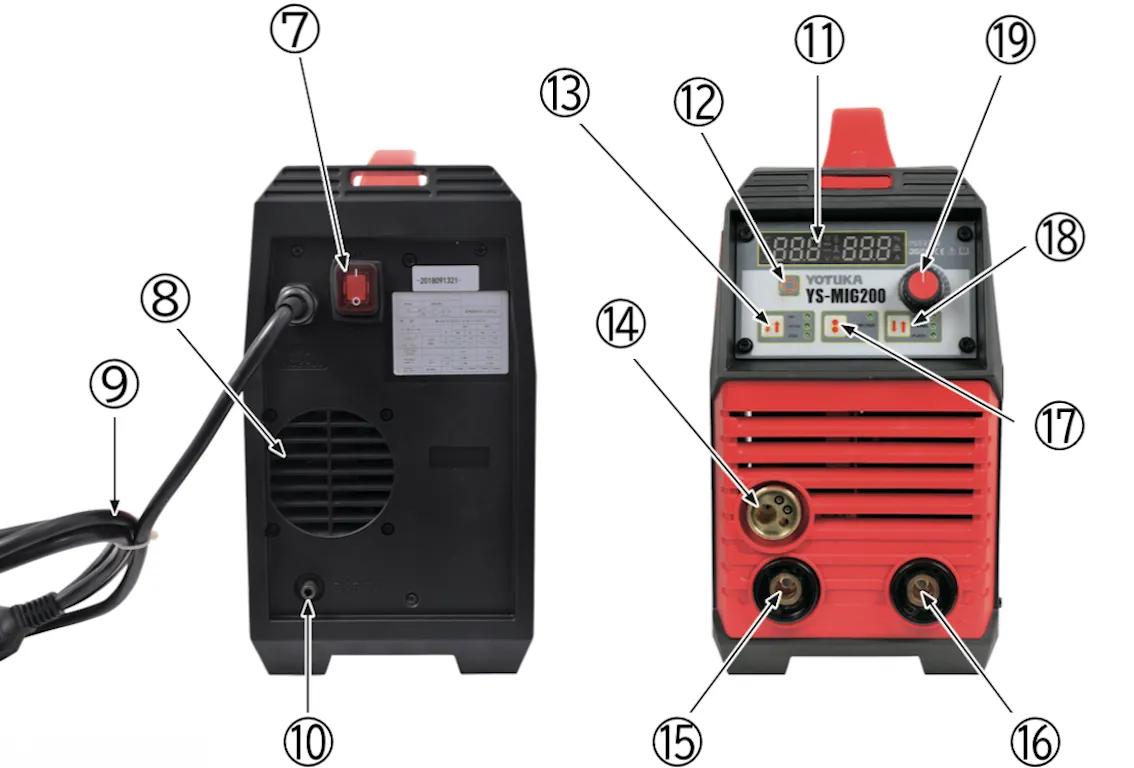
⑦電源スイッチ
⑧ファン
⑨電源コード
⑩ガスホース接続口
⑪ディスプレイ
⑫メニューボタン
⑬溶接モードボタン
⑭トーチスイッチソケット
⑮陽性ソケット(+)
⑯陰性ソケット(−)
⑰ワイヤ送りボタン
⑱VRD/2T/4Tボタン
⑲パラメータ調整ダイヤル
梱包部品一覧
1. ユニットとすべてのアクセサリを慎重に箱から取出し、すべてのユニット・アクセサリに不足・不具合がないことを確認してください。
2. 製品を注意深く点検し、輸送中の損傷がないことを確認してください。万が一損傷が見受けられた場合は、運送会社に1週間以内に連絡をしてください。
3. 梱包材を慎重に検査し、使用する前に廃棄しないでください。不足している場合は、お手数ですが弊社までご連絡ください。
|
|---|
不足しているものがある場合は、不足している部品を入手するまで使用しないでください。
| A. 本体 電源コードの長さ:約 2.3m |
B. トーチコード コードの長さ:約 3.1m |
|---|---|
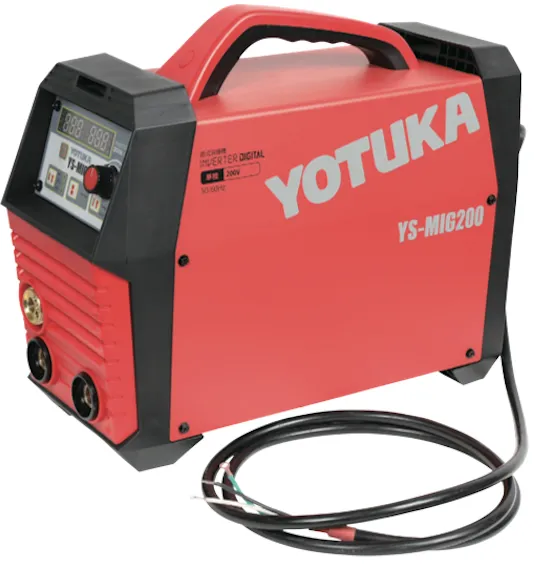 |
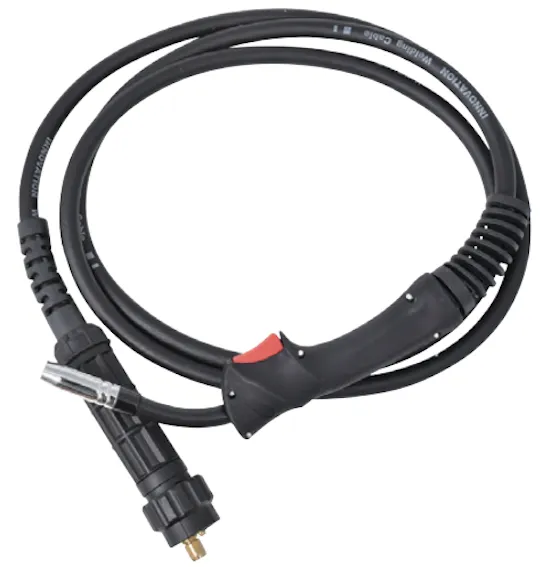 |
| C. アースコード コードの長さ:約2.4m |
D. ガスホース ホースの長さ約2.9m 内径8mm、外形12mm |
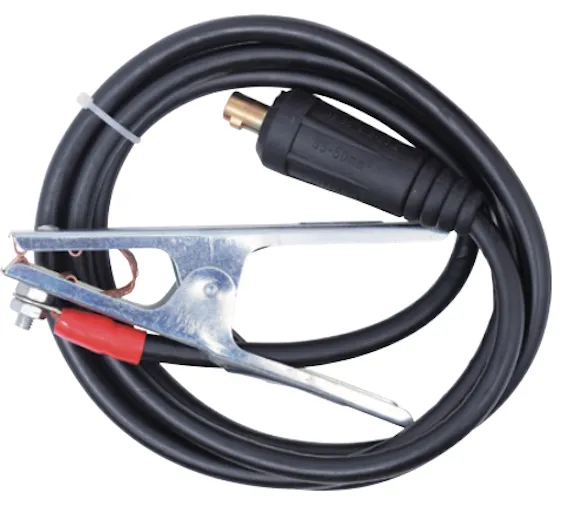 |
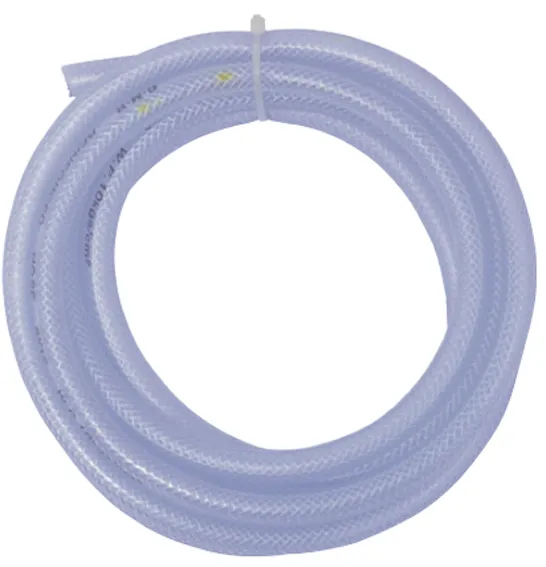 |
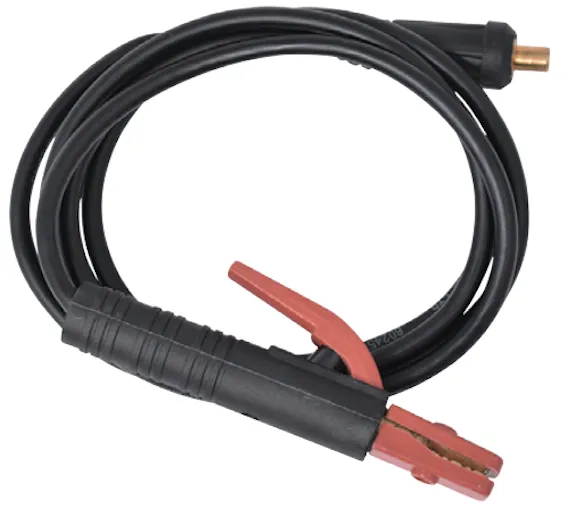
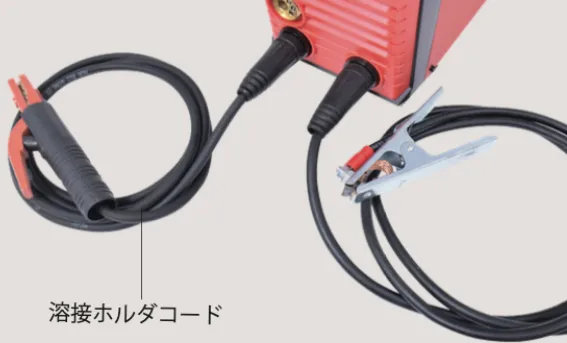
| E. 溶接ホルダコード コードの長さ:約3.1m |
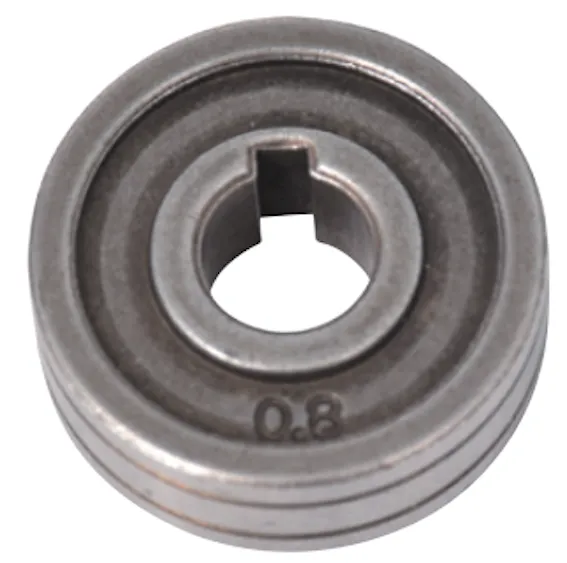
F. ローラー |
 |
 |
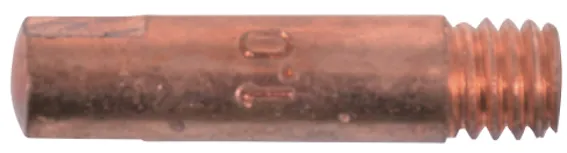
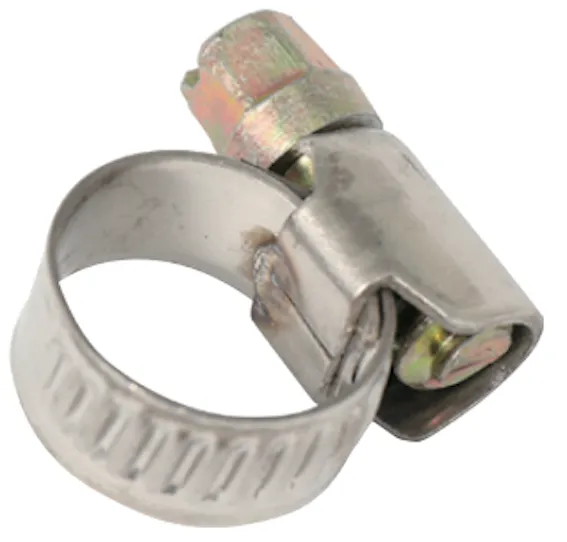
| G. コンタクトチップ | H. ホースバンド |
 |
 |
| I. 工具 | |
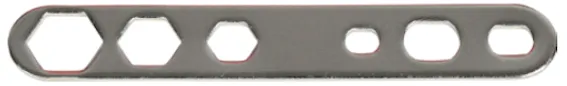 |
※写真はプロトタイプのため、製品仕様が変更になる場合や部品が本体に取付済みの場合があります。
■溶接するためご用意いただくもの
・シールドガス・ガス流量調整器・ソリッドワイヤ・MMA 溶接の場合は溶接棒(母材と同素材のもの)
■安全な作業のためご用意いただくもの
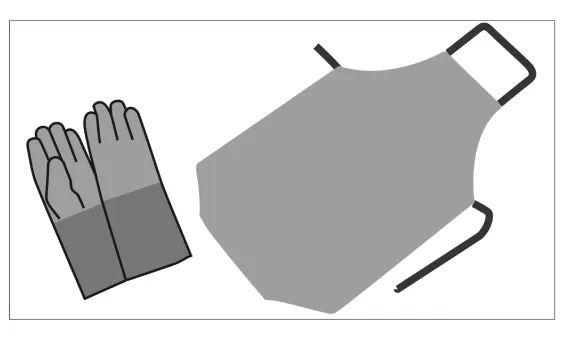
・溶接用エプロン・足カバー・ヒュームマスク・溶接用手袋・遮光面
主要諸元
| モデル名 | YS-MIG200 | ||
|---|---|---|---|
| 溶接タイプ | MIG | MMA | TIG |
| 電圧(交流単相) | 200V | ||
| 周波数 | 50/60Hz | ||
| 定格入力 | 7.7kVA | ||
| 39A | |||
| 5.6kW | |||
| 出力電流調整範囲 | 30A-200A | 10A-160A | 10A-180A |
| 定格出力電圧 | 15.5V-24V | 20.4V-26.4V | 10.4V-16.4V |
| 無負荷電圧 | 50V±2% | ||
| 定格使用率 | 200A:30% 110A:100% |
160A:30% 88A:100% |
180A:30% 100A:100% |
| 使用可能なワイヤ | 0.8mm/1.0mm | - | - |
| ワイヤリールの直径 | 100mm/200mm | - | - |
| シールドガス | アルゴンガス/CO2/混合ガス (アルゴン80%+炭酸ガス20%) |
- | アルゴンガス |
| 溶接棒 | - | Ø4.0m | - |
| 最大使用温度 | 40℃ | ||
| 本体重量 | 9.2kg | ||
| 本体サイズ(幅×奥行×高さ) | 165 × 440 × 360mm | ||
◎弊社は、顧客満足度100%を目指し、日々製品(部品やカラーも含め)の改良を行っています。
そのため、予告なく仕様を変更する場合があります。
また、取扱説明書に最新情報が反映されない場合があります。どうぞご理解・ご了承ください。
基本パラメータ
| MIGモード | ||
|---|---|---|
| A | 定格入力電流 | 30A~200A |
| dIA | 溶接ワイヤ径 | 0.8mm , 1.0mm |
| TRIG | 動作モード | 2T,4T |
| Ind | インダクタンス | -10%~10% |
| STICK(MMA)手動溶接モード | ||
|---|---|---|
| A | 定格入力電流 | 10~160A |
| VRD | 電撃防止機能 | ON/OFF |
| LIFT TIGモード | ||
|---|---|---|
| A | 定格入力電流 | 10~180A |
VRD(電撃防止機能)
ON:出力電圧は安全電圧が出力されていて、溶接が始まるとアーク電圧になり、溶接を終了すると安全電圧に戻ります。
OFF:出力電圧は無負荷電圧が出力されていて、溶接が始まるとアーク電圧になり、溶接を終了すると無負荷電圧に戻ります。
溶接パラメータ設定(目安)
下記表は各種溶接条件のパラメータ(数値)の一例です。
あくまで参考値です。溶接を保証するものではありません。
| 溶接方法 | ワイヤ径 | 母材厚・適用範囲 | 電源の極性 | ワイヤ送給速度 | アーク電圧 | 乾燥伸び | シールドガス | シールドガス流量 |
|---|---|---|---|---|---|---|---|---|
| CO2溶接 | 0.8mm | 1mm | 直流逆接続 | 2 | 16.3V | 10mm | CO2 | 5L/min |
| 2mm | 3 | 16.5V | 15mm | 6L/min | ||||
| 4mm | 4 | 17.2V | 7L/min | |||||
| 6mm | 6 | 18.2V | 10L/min | |||||
| MAG溶接 | 0.8mm | 1mm | 直流逆接続 | 2 | 14.5V | 10mm | 混合ガス (アルゴン80% 炭酸ガス20%) |
6L/min |
| 2mm | 3 | 15.0V | 15mm | |||||
| 4mm | 4 | 15.5V | 8L/min | |||||
| 6mm | 6 | 16.5V | 10L/min | |||||
| フラックス入りワイヤ | 0.8mm | 2mm | 直流逆接続 | 2.5 | 16.3V | 15mm | - | - |
| 4mm | 4 | 17.0V | - | - |
標準構成
■MIGシールドガス使用の場合
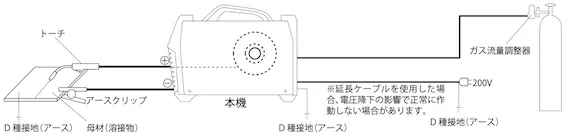
| 母材 | ワイヤ | シールドガス |
|---|---|---|
| 主に鉄(軟鋼) | ソリッドワイヤ | CO2(炭酸ガス) |
| 主に鉄(薄板等) | ソリッドワイヤ | 混合ガス(アルゴン80%+炭酸ガス20%) |
| 主にアルミニウム | ソリッドワイヤ | Ar(アルゴンガス) |
| 主にステンレス | ソリッドワイヤ | 混合ガス(アルゴン98%+酸素2%) |
■MIGフラックス入りワイヤ使用の場合
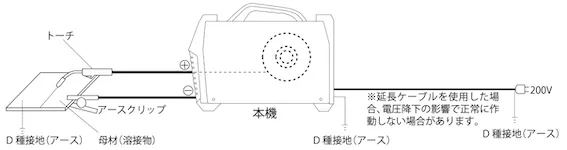
| 母材 | ワイヤ | シールドガス |
|---|---|---|
| 鉄(軟鋼) | フラックス入りワイヤ | ー |
| ステンレス | フラックス入りワイヤ | ー |
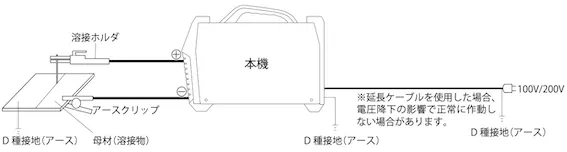
■MMA溶接
■TIG溶接
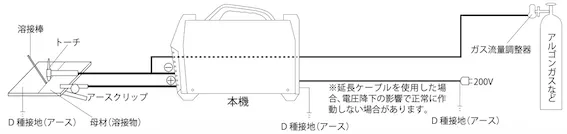
使用上のご注意
使用率について
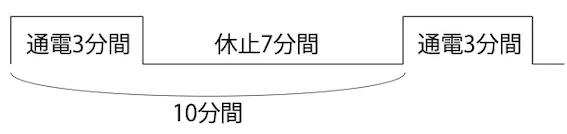
本機の定格使用率はMIG200A時30%、MMA160A時30%です。使用率は電流値により変化します。
これは、10分間のうち定格切断電流で3分間使用し、7分間休止するという意味です。
|
|---|
定格使用率以下でご使用ください。定格使用率以上で使用すると、本機の温度上昇値が許容温度を超え、劣化・焼損する恐れがあります。
使用上のご注意
電源について
本機は、単相200V電源でご使用いただけます。
※同一コンセントから他の機器を同時に使用しないでください。
|
|---|
• 使用を誤りますと動作不良、故障、火災の原因になりますので、必ずお守りください。
• 本機を湿気の多い場所や鉄板、鉄骨などの上で使用する時は、漏電ブレーカー(インバーター用)を設置してください。法規(労働安全衛生規則第333条及び電気設備技術基準第41条)で義務付けられています。
|
|---|
発電機で本機を使用しないでください。能力の低下を起こす恐れや故障する恐れがあります。
使用上のご注意
電源の接続
本機の電源コードを配電箱のヒューズ開閉器又はノーヒューズブレーカーに接続してください。
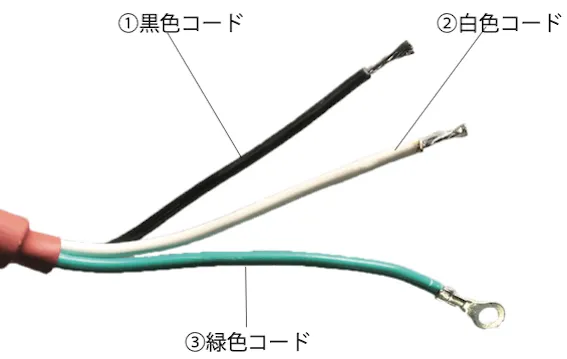
①黒色コード・・・・・AC200V単相電源に接続
②白色コード・・・・・AC200V単相電源に接続
③緑色コード・・・・・アース線
|
|---|
• 電源コードを接続する前には、必ず電源接続先の電源供給を切ってください。
• 各コードの接続部に緩みがないよう、確実に締付けてください。接続部に緩みがあると発熱などの異常の原因となります。
• アース線は確実に接続してください。
• 200Vの取扱いは大変危険です。お近くの電気設備業者様にご相談ください。
使用上のご注意
接地(アース)について
ケース及び母材(切断物)は必ず接地(アース)してください。(D種接地)
|
|---|
ケース及び母材(切断物)は必ず接地(アース)してください。その場合、電気工事士の資格を有する人の法規(電気整備技術基準)に従ってください。接地しないで使用すると、電源の入力回路とケースとの間にコンデンサーや浮遊容量※)を通してケースや母材(切断物)に圧が生じ、これらに触れた時に感電する恐れがあります。
※入力側導体とケース金属間に自然に形成される静電容量
溶接の準備
溶接の準備
|
|---|
• 200Vの取扱いは大変危険です。お近くの電気設備業者様にご相談ください。
• 延長コードは、必ず国の定める基準に適合したものを使用してください。また、延長コードは、ご使用の供給電源と同じ規格に適合したものを使用してください。
• 延長コードを丸めたり、電工ドラムに巻いたまま使用すると電源電圧が降下し、溶接ができなくなることがあります。電源コードは真っ直ぐ延ばし、電工ドラムからコードを全部引き出し使用してください。
• 延長コードが長すぎると、コード内で電圧降下を起こし、溶接棒の溶けが悪くなります。
溶接の準備
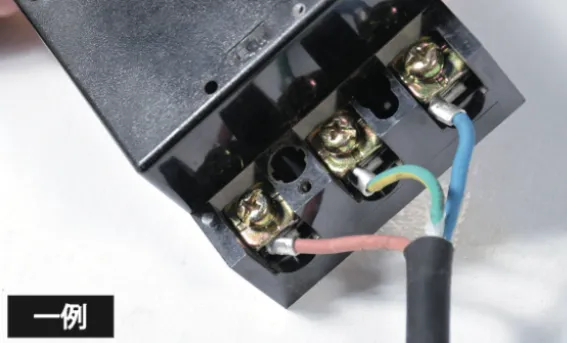
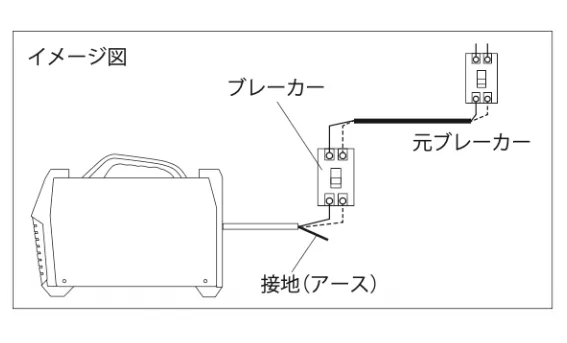
ブレーカー電源
市販のブレーカー、裸圧着端子、アース線をご用意ください。
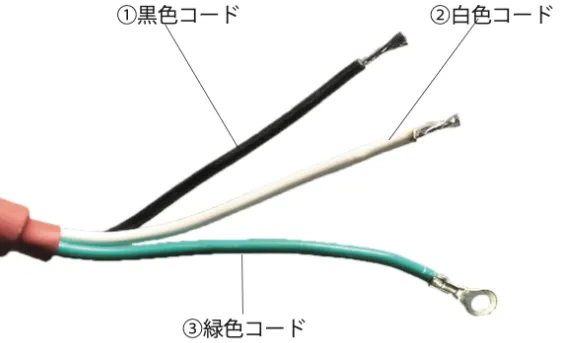
1
3色のコードに市販の裸圧着端子を取付けます。
 |
|---|
2
直接ブレーカー(40A以上)等に接続する場合は、電気設備業者様にご相談ください。
 |
 |
|---|
溶接の準備
200V電源でご使用の場合
|
|---|
200Vの取扱いは大変危険です。お近くの電気設備業者様にご相談ください。
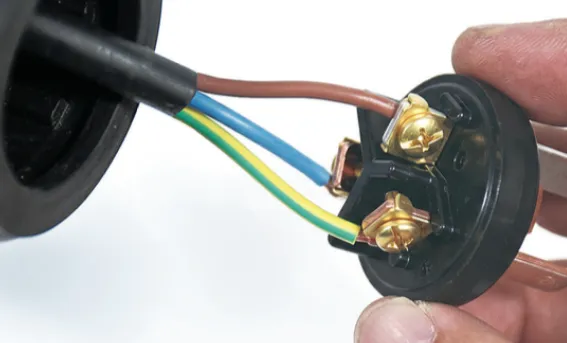
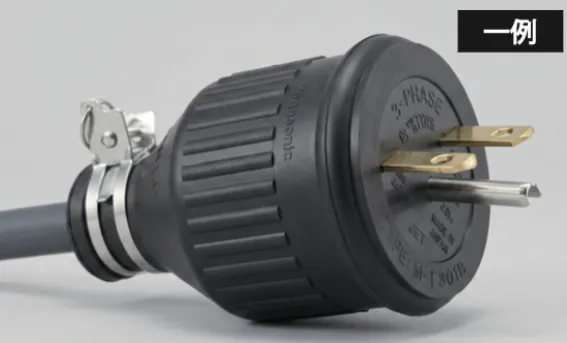
市販の200V用電源プラグ、裸圧着端子、アース線をご用意ください。
1
200V電源コンセントと同じ形状の200V用プラグに、3色のコードを取付けます。
 |
 |
|---|
溶接の準備
安全保護具の準備
溶接で発生するアークの光線、飛散するスパッタ、騒音から守るため、保護具をご使用ください。
1
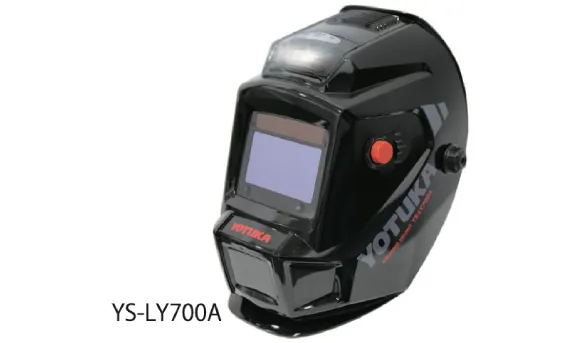
溶接時のアーク光線は、特に紫外線が強いので、十分な遮光度の遮光メガネや溶接用保護面を使用してください。
 |
|---|
|
|---|
• アーク光線は、目の炎症ややけどの原因になります。溶接作業や溶接監視を行う際は、十分な遮光度の遮光メガネや溶接用保護面を使用してください。
• 飛散するスパッタから目を保護するため、保護メガネを使用してください。
• 過剰な騒音は聴力に有害です。防音保護具を使用してください。
• 溶接作業時は、保護手袋、長袖の服など作業に適した保護具や服装をしてください。
• 溶接作業場所周辺には、アーク光線が他人の目に入らないように保護幕などを設置してください。
溶接の準備
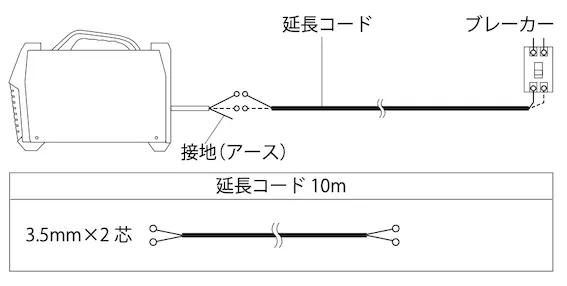
延長コードをご使用の場合
●200V電源 10mの延長
|
|---|
• 延長コードは、必ず国の定める基準に適合したものを使用してください。また、延長コードは、ご使用の供給電源と同じ規格に適合したものを使用してください。
• 延長コードを丸めたり、電工ドラムに巻いたまま使用すると電源電圧が降下し、溶接ができなくなることがあります。電源コードは真っ直ぐ延ばし、電工ドラムからコードを全部引き出し使用してください。
• 延長コードが長すぎると、コード内で電圧降下を起こし、切断能力が悪くなります。
溶接の準備
コードの取付け
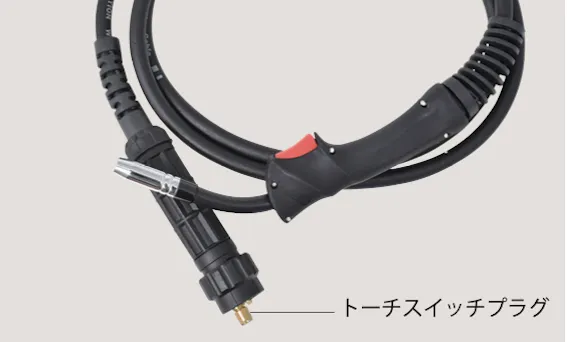
●トーチコードの接続
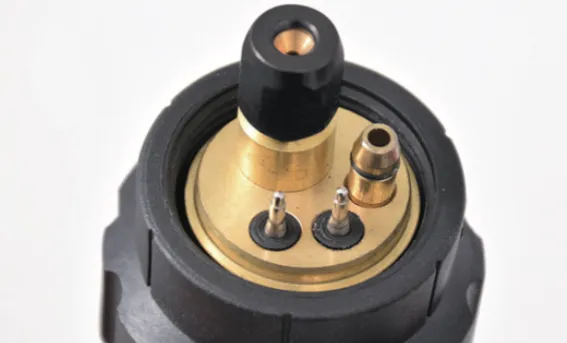
1
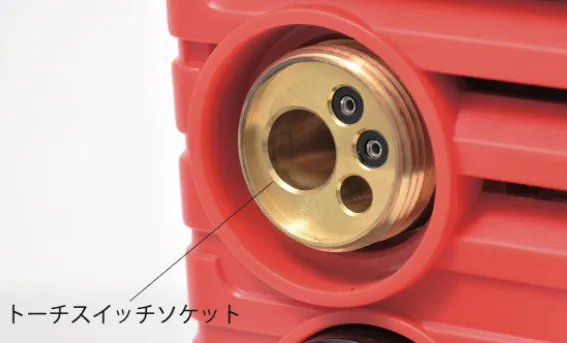
トーチスイッチソケットにトーチスイッチプラグを挿込みます。
 |
 |
|---|
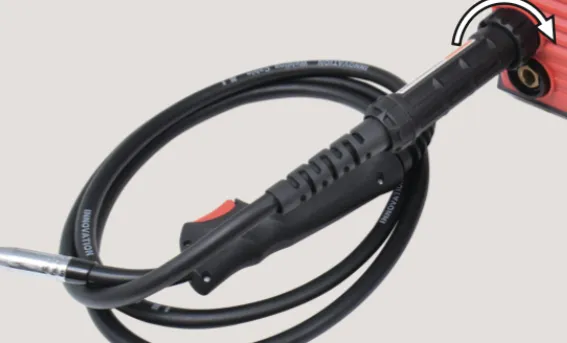
2
奥までしっかり入れ、リングを回し固定します。
 |
|---|
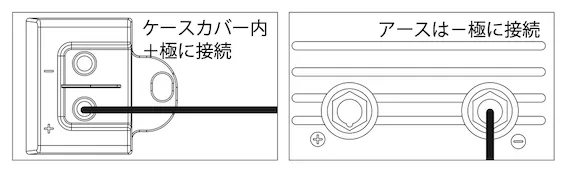
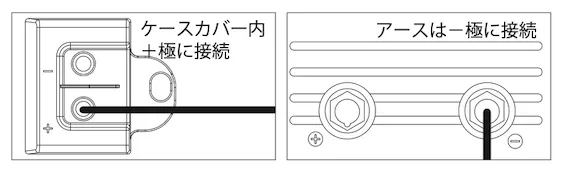
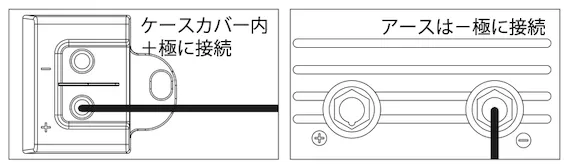
●MIGの場合…アースコードの接続
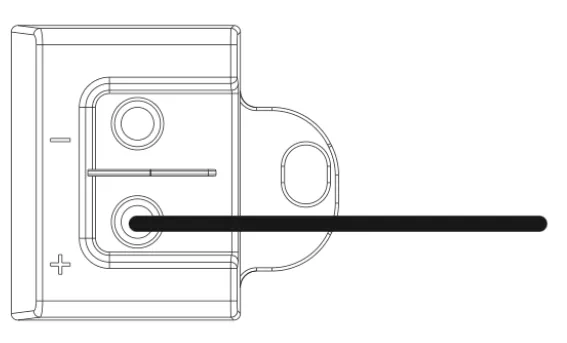
1
ケースカバーを開け、+に配線してあることを確認します。
 |
|---|
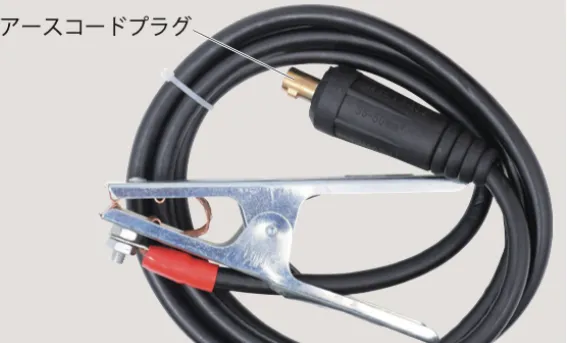
2
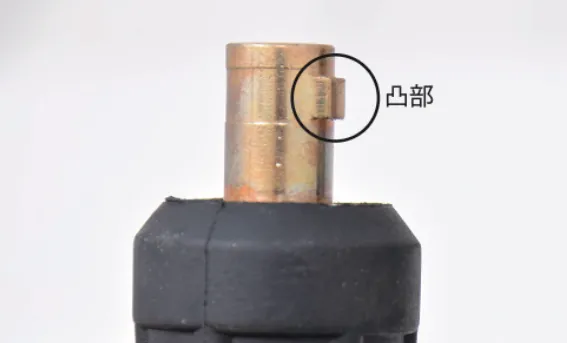
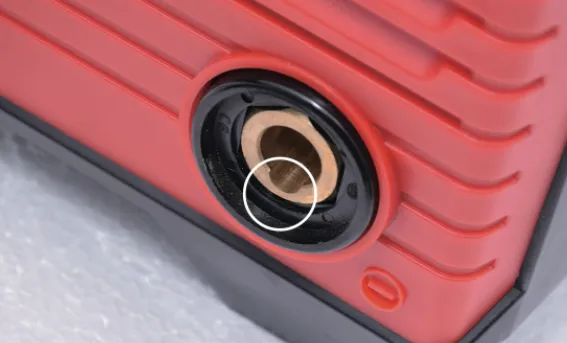
アースコードのプラグの凸部を、陰極ソケット(-)側の溝部に合わせ挿込みます。
 |
 |
 |
|---|
|
|---|
プラグは奥までしっかり挿して回してください。挿込みが甘い状態で無理にプラグを回すとカバー部分が破損し、使用できなくなります。
3
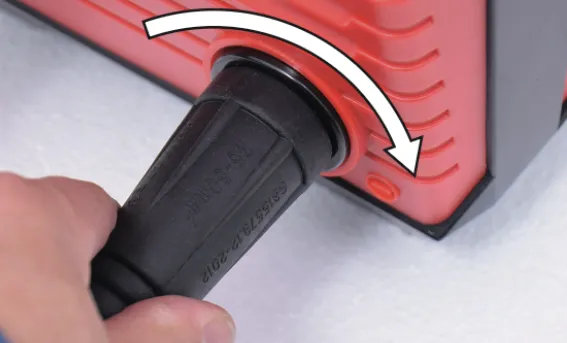
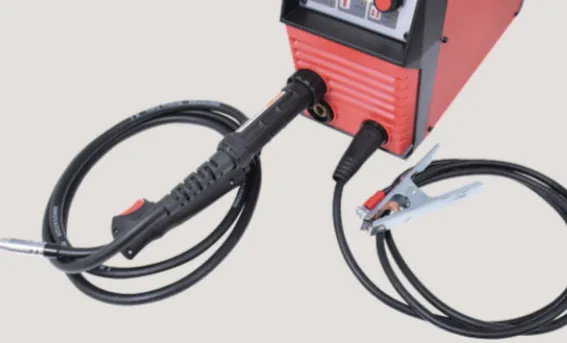
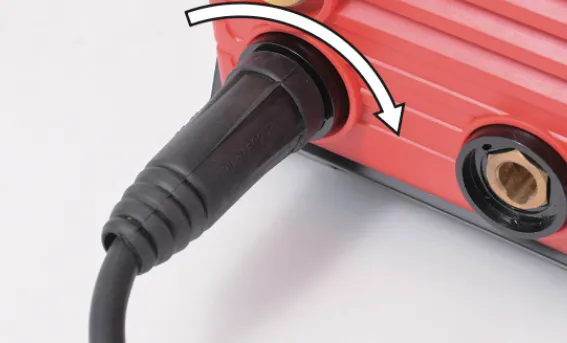
プラグを奥までしっかり挿込んだら、時計回りに止まるまで回します。
 |
 |
|---|
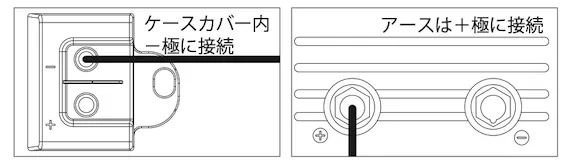
●フラックス入りワイヤの場合…アースコードの接続
1
ケースカバーを開け、-側に付替えます。(「ケースカバーの開け方」参照)
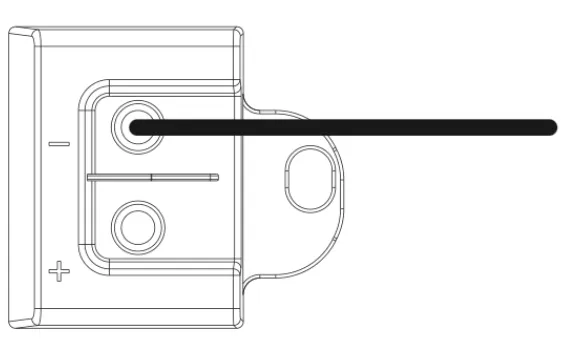 |
|---|
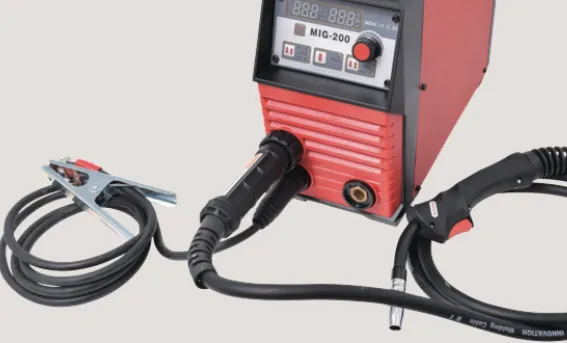
2
アースコードのプラグの凸部を、陽極ソケット(+)側の溝部に合わせ、奥までしっかり挿込んだら、時計回りに止まるまで回します。
 |
 |
|---|
溶接の準備
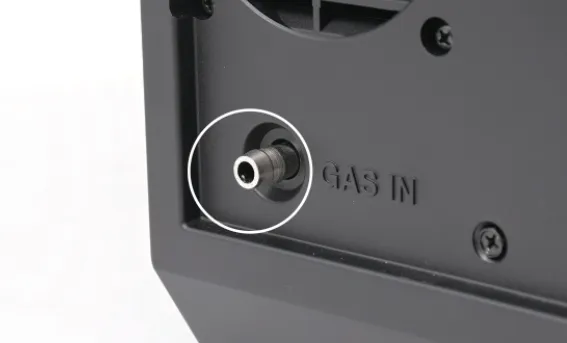
ガスホースの接続
1
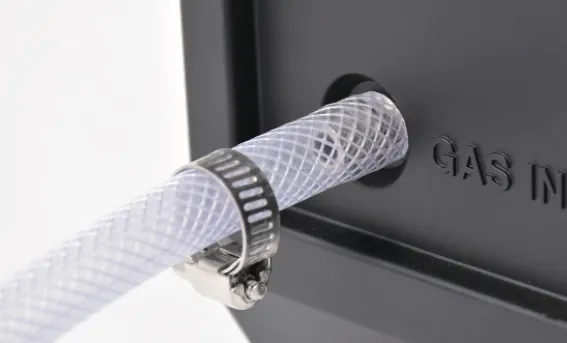
ガスホースにホースバンドを通し、ガスホースを背面のガスホース接続口にしっかり奥まで挿込みます。
 |
 |
|---|
2
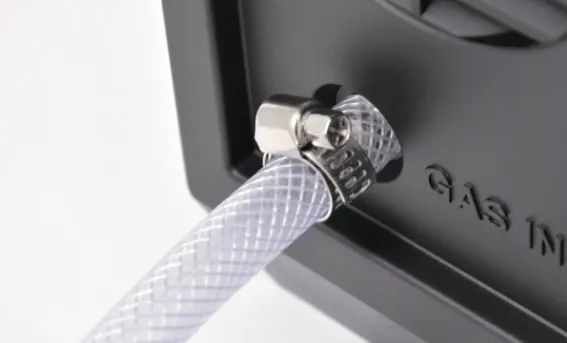
ホースバンドをしっかり締付けます。
 |
|---|
3
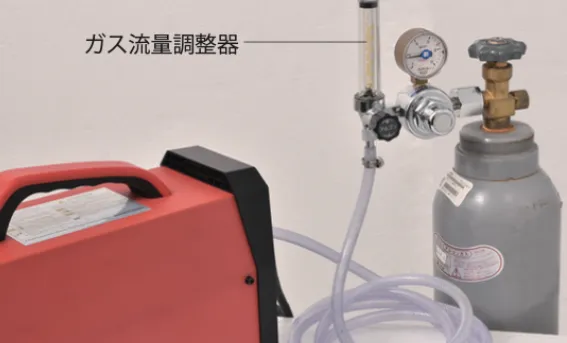
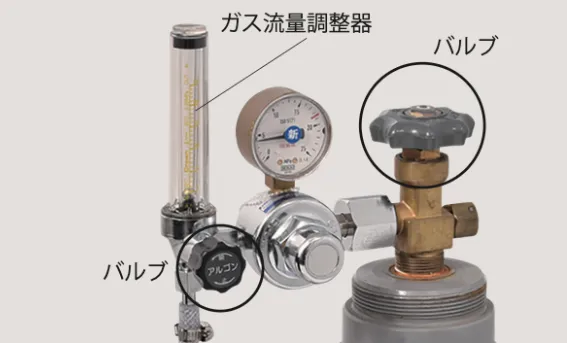
ガスホースを市販のガス流量調整器に取付け、シールドガスのバルブを開け、漏れがないか確認します。
 |
|---|
溶接の準備
STICK(MMA)の接続
1
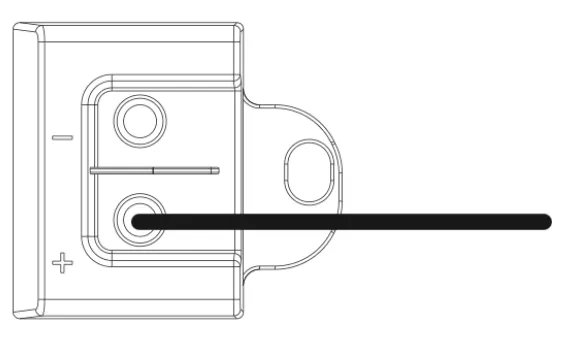
ケースカバーを開け、+側に付替えます。(「ケースカバーの開け方」参照)
 |
|---|
2
陽極ソケット(+)側に溶接コードを接続し、陰極ソケット(−)側にアースコードを接続します。
 |
|---|
溶接の準備
LIFT TIGの接続
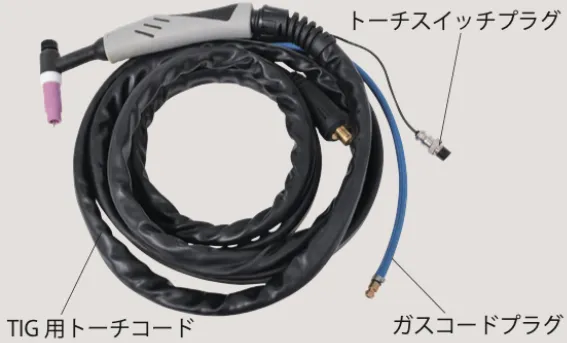
TIG用トーチコード、タングステン電極は付属されておりません。オプションのトーチコードをご利用ください。
【リフトTIG】トーチスイッチを押さずに、タングステン電極を母材にタッチさせトーチを引き上げることで、瞬時にアークをスタートさせます。
1
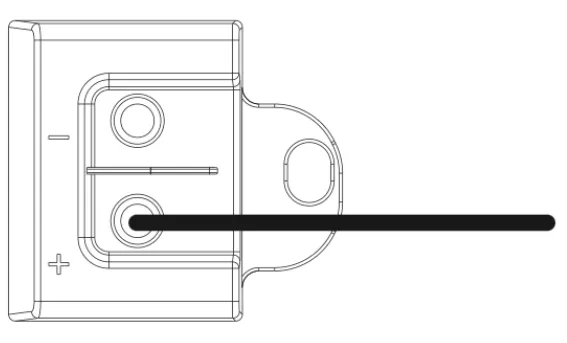
ケースカバーを開け、+側に付替えます。(「ケースカバーの開け方」参照)
 |
|---|
2
トーチスイッチプラグは接続しません。(操作方法は「溶接作業前の準備」参照)
 |
|---|
3
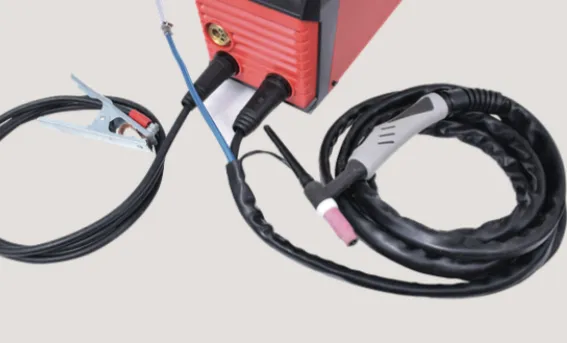
陰極ソケット(−)側にトーチコードを接続し、陽極ソケット(+)側にアースコードを接続します。
 |
|---|
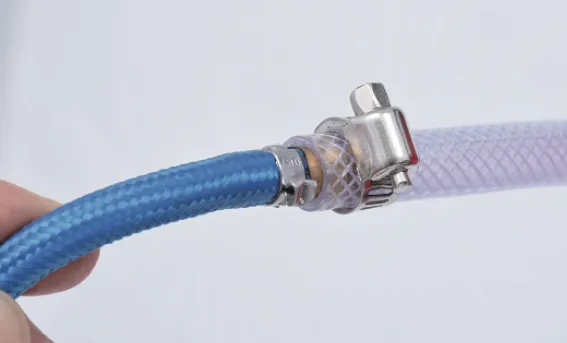
4
シールドガス(アルゴンガスなど)に繋いだガスホースをガスコードのプラグに直接接続します。
 |
|---|
溶接の準備
ワイヤリール(大)の取付け
1
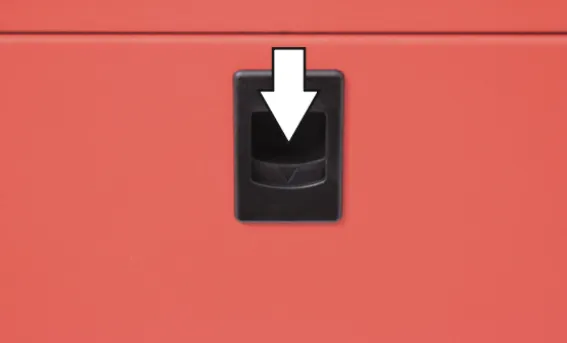
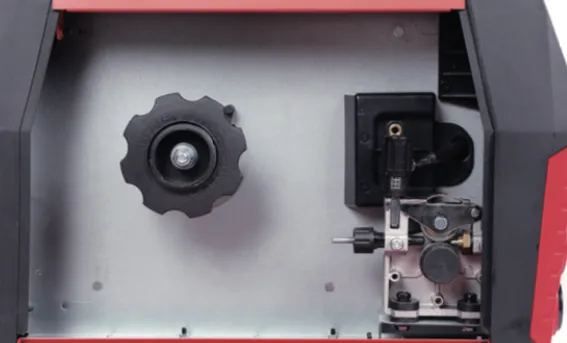
ケース横のボタンを押し下げ、ケースカバーを開けます。
 |
 |
|---|
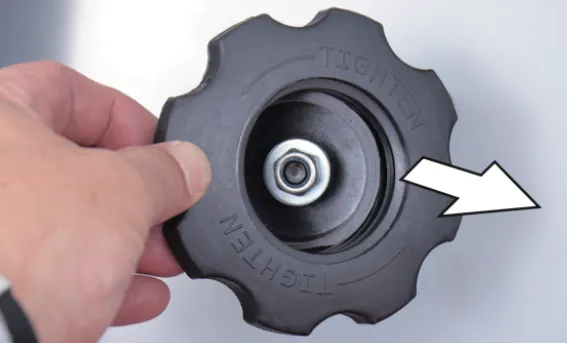
2
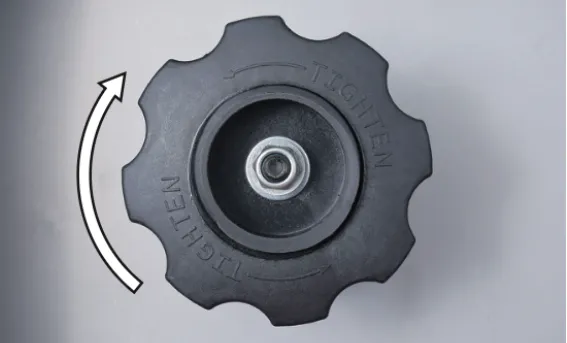
ノブを時計回りに回し一旦取外します。
 |
 |
|---|
3
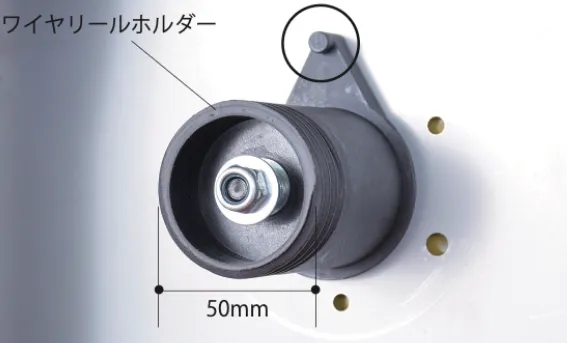
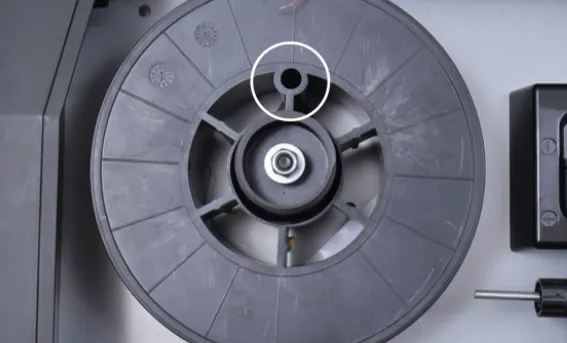
ワイヤリールの穴をワイヤリールホルダーの突起に挿込みセットします。
 |
 |
|---|
4
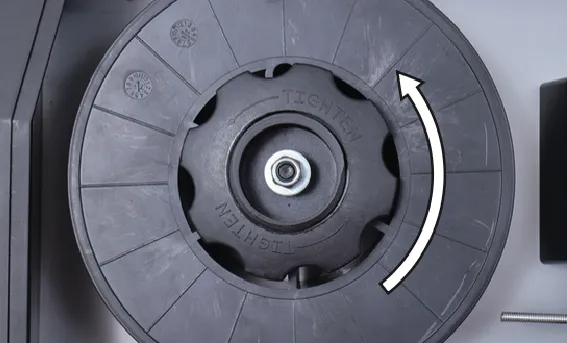
ノブを取付け、反時計回りに回し締付けます。
 |
|---|
溶接の準備
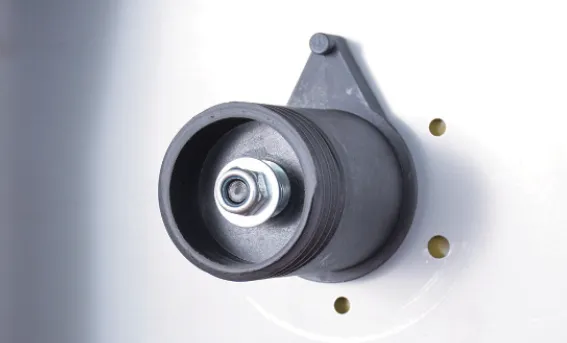
ワイヤリール(小)の取付け
1
ケースカバーを開けます。
2
ノブを時計回りに回し取外します。
 |
|---|
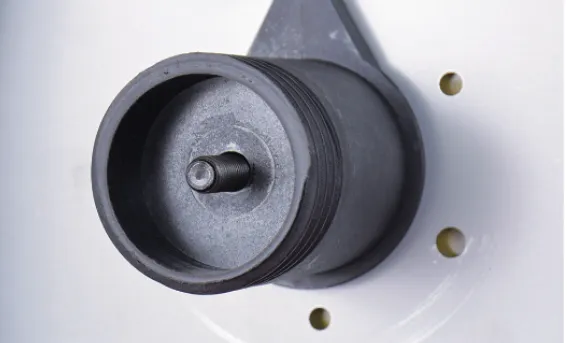
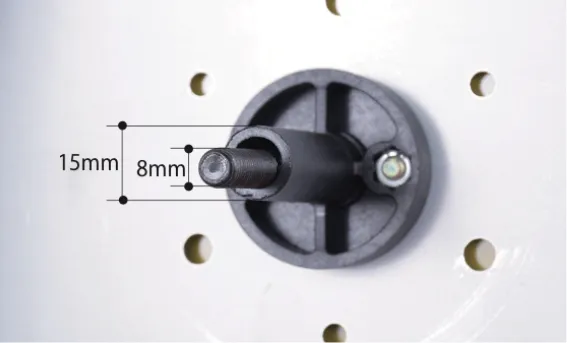
3
ワイヤリール取付軸に取付けてあるナット、ワッシャ、スプリング、ワッシャを取外し、ワイヤリールホルダーも取外します。
 |
 |
|---|
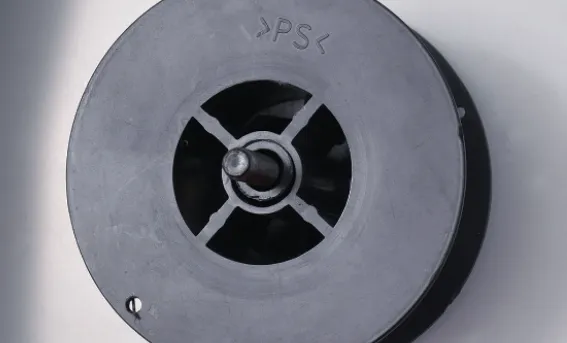
4
ワイヤリールをワイヤリール軸に挿込みます。
 |
|---|
5
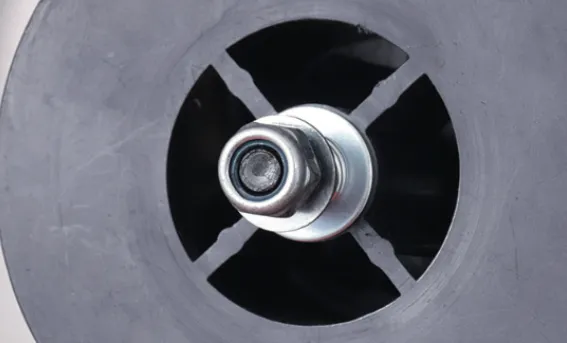
ワッシャ、スプリング、ワッシャ、ナットの順で取付け、13mmのスパナでスプリングにテンションがかかる程度に締付けます。強く締付けるとワイヤリールが動かなくなり、弱すぎるとワイヤが解れやすくなります。
 |
|---|
溶接の準備
ワイヤの取付け
1
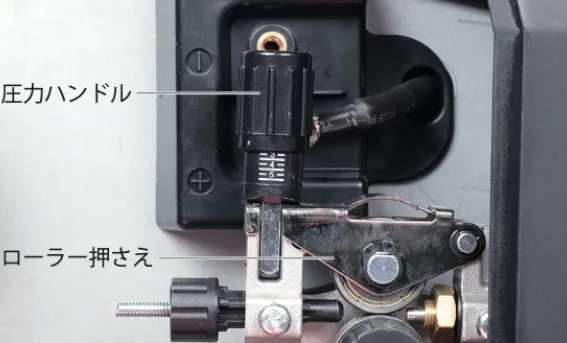
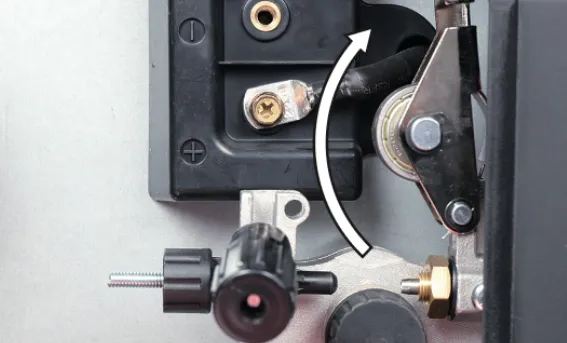
圧力ハンドルを手前に倒すとローラー押さえが跳ね上がります。
 |
 |
|---|
2
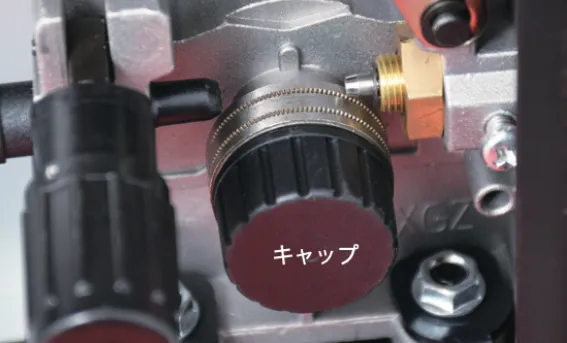
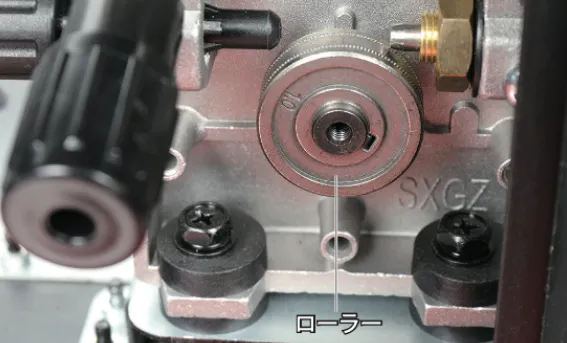
ワイヤ径に合ったローラーの溝になっているかキャップを外して確認します。キャップは反時計回りに回すと外れます。
※奥側の溝にワイヤが通ります。
 |
 |
|---|
3
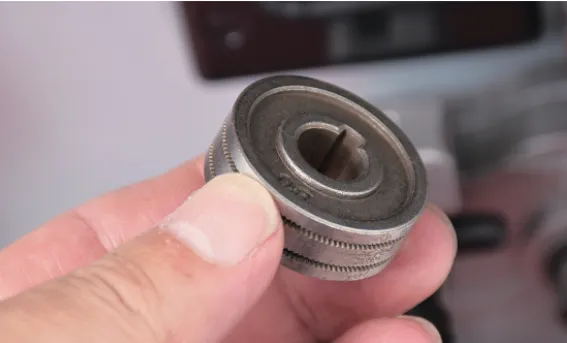
ローラーを外すと両面に溝の径の刻印があります。0.8mmのワイヤを使用する場合は、0.8の刻印がある方を奥側にし挿込みます。
 |
|---|
4
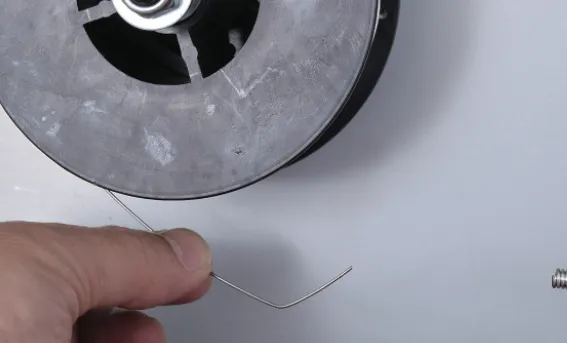
ワイヤリールからワイヤを取出します。その際、ワイヤが解けないよう十分ご注意ください。
 |
|---|
5
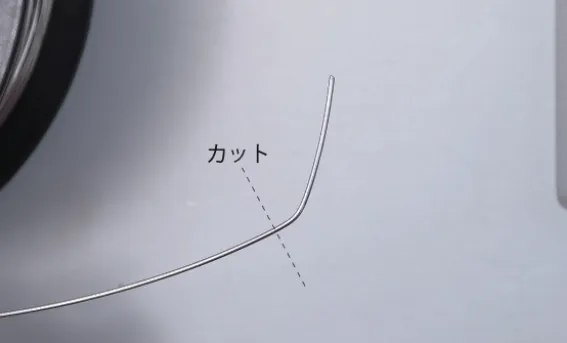
ワイヤの折れ曲がった先端部分を、ニッパ等で切断します。
 |
|---|
6
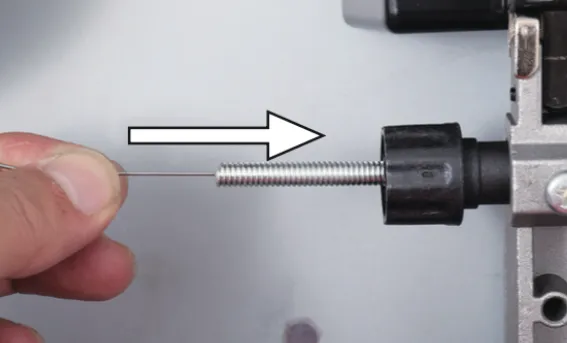
ワイヤをガイドチューブに挿込みます。
 |
|---|
7
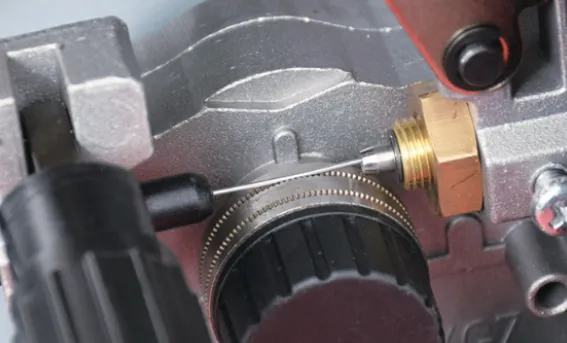
ワイヤをローラーの溝に入れながらチューブに挿込みます。
 |
|---|
8
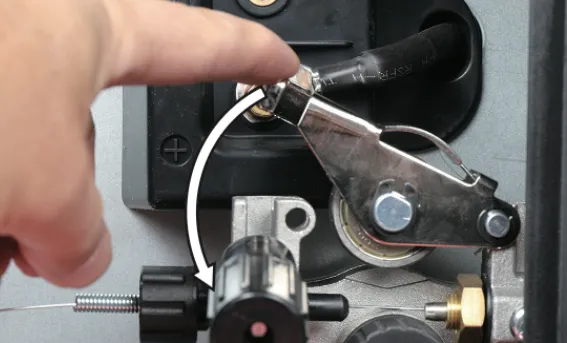
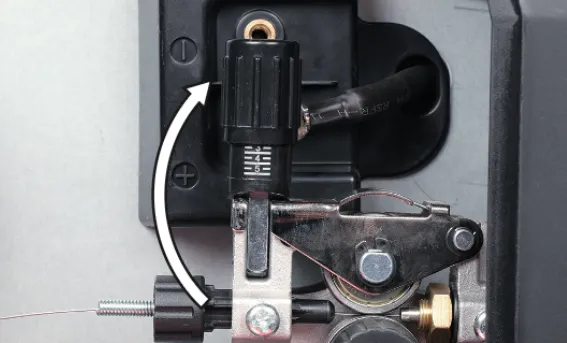
ローラー押さえを戻し、圧力ハンドルを持ち上げます。
 |
 |
|---|
9
ワイヤをローラーの溝に入れながらチューブに挿込みます。
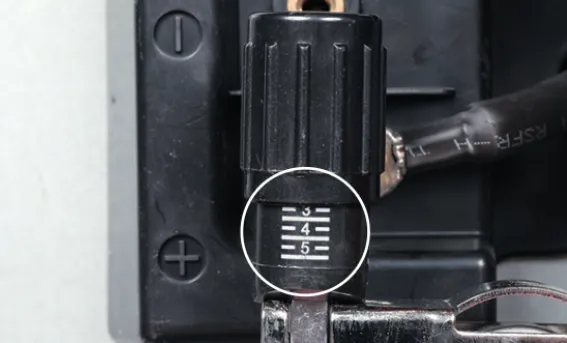 |
|---|
| ローラー圧力の目安(参考値) | ||
|---|---|---|
| ワイヤ径 | Φ0.8mm | Φ1.0mm |
| ローラー圧力 | 3 | 4 |
溶接の準備
ワイヤの送り込み方法
1
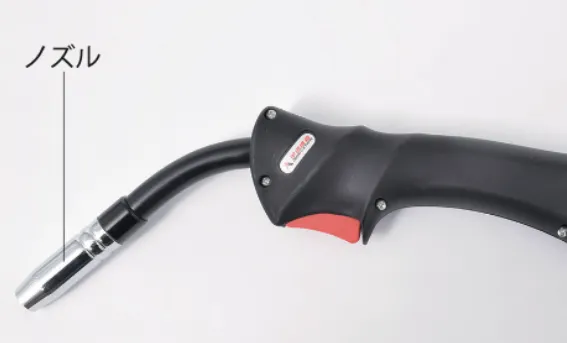
ノズルを取外しトーチコードを真っ直ぐにします。
 |
|---|
2
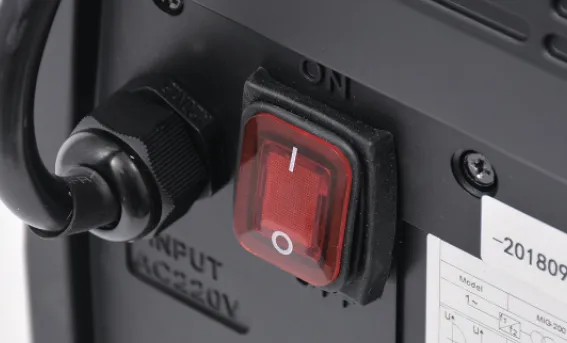
電源スイッチを「ON」にします。
 |
|---|
3
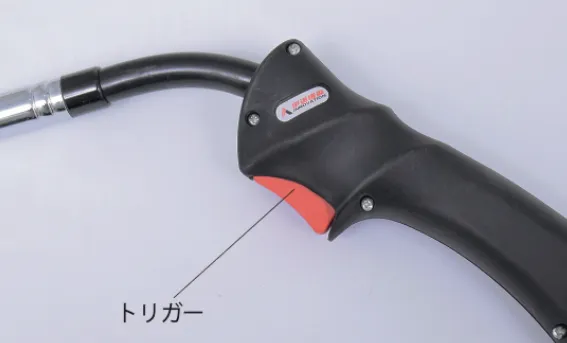
トーチのトリガーを握ると、ワイヤが送り出されます。※連続送りはできないため、ワイヤが止まったらトリガーを放し、また握るを繰り返します。
 |
|---|
4
操作パネルのワイヤ送りボタンを押すとワイヤの早送りになります。
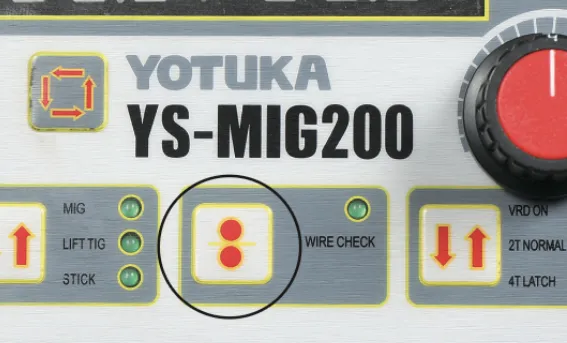 |
|---|
5
ワイヤが出にくいようであれば先端のチップを取外し、50mm程度ワイヤが出てきたら、トリガーから指を放します。
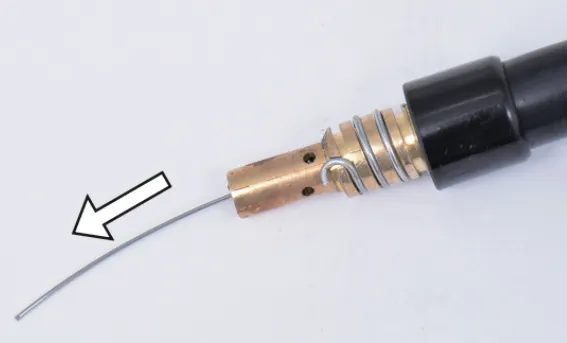 |
|---|
6
ワイヤ径に合ったサイズのコンタクトチップをしっかり取付けます。
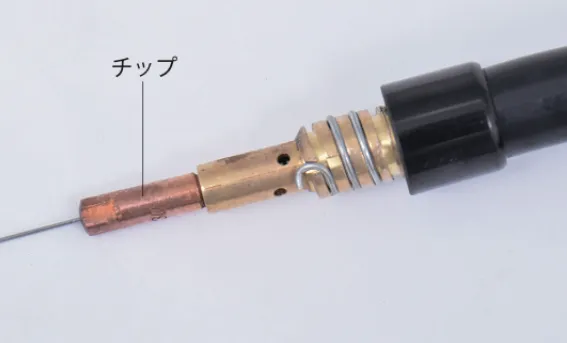 |
|---|
7
トーチにノズルを取付けます。その後、ワイヤが10mm程度の長さになるよう、ニッパ等で切断してください。
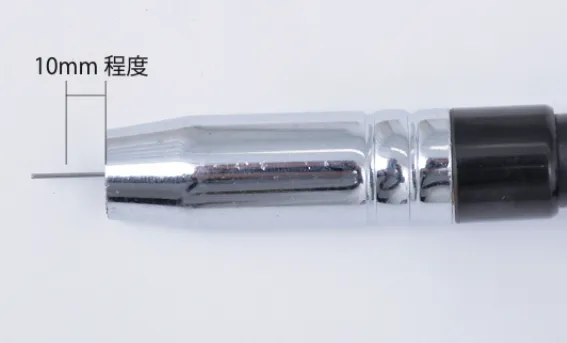 |
|---|
|
|---|
トリガーを握らない状態でもアースされた状態でワイヤが、溶接物や周囲の金属に触れないよう十分ご注意ください。
溶接の準備
ワイヤが出ない、詰まったら
1
ワイヤが出てこない場合は、速やかにトリガーから指を放し、ワイヤの送り出しを止めます。
2
トーチコードを真っ直ぐにし、再度トリガーを握りワイヤが出るか確認します。それでも出ない場合は、ケース内でワイヤが折れていたり、解けていたり、絡まっている可能性がありますので、電源を「OFF」にしケースを開け確認します。
3
ワイヤが折れていた場合は、ニッパ等で切断しやり直します。ワイヤが解けていたり、絡まっていた場合は、ワイヤをワイヤリールに巻き直します。
4
上記以外の原因では、ワイヤリールの固定ナットの締めすぎ、ローラー押さえの圧力の高すぎ、ローラー溝とワイヤ径の不一致などが考えられます。
溶接の準備
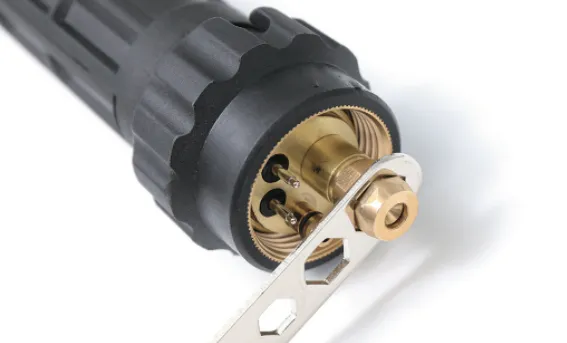
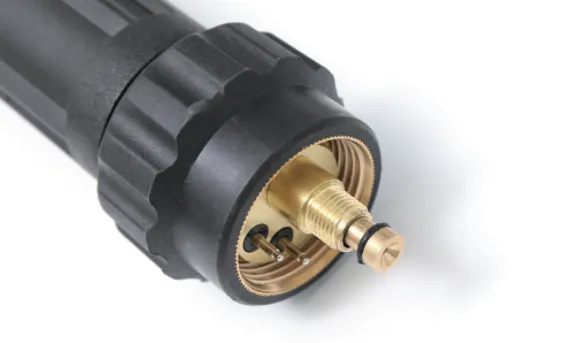
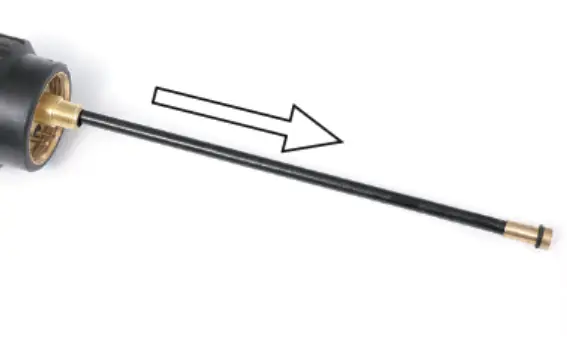
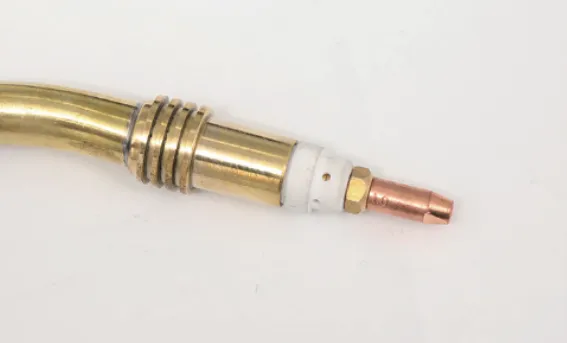
アルミ用ライナーに交換
オプションのアルミ用ライナーをご用意します。
1
トーチコードプラグのナットを付属の工具で取外します。
 |
 |
|---|
2
スチール用ライナーを引出します。この時、できるだけトーチコードを真直ぐにします。
 |
|---|
3
ノズルを取外します。
 |
|---|
4
チップを付属の工具で取外します。
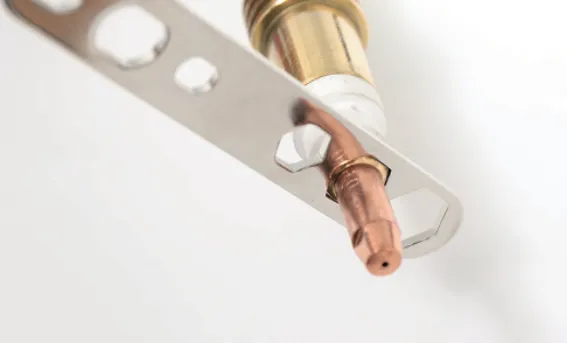 |
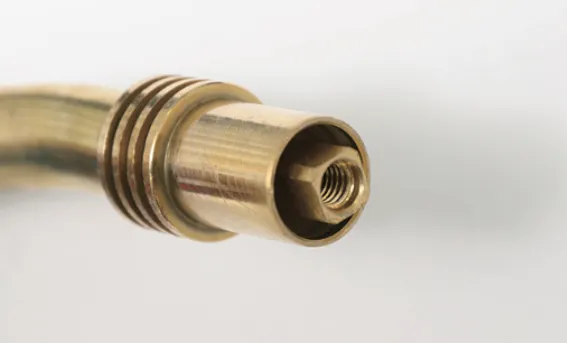 |
|---|
5
アルミ用ライナーを挿込みます。できるだけトーチコードを真直ぐにします。
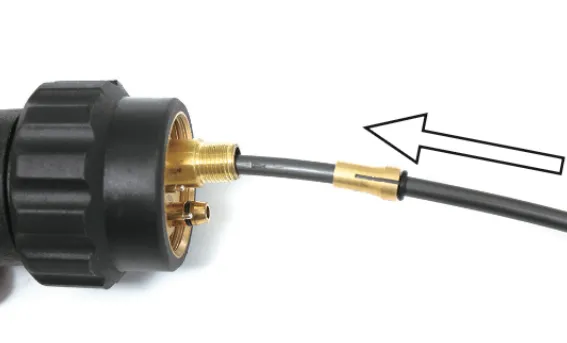 |
|---|
6
トーチ先端からライナーのワイヤ先端部が出て来ることを確認します。
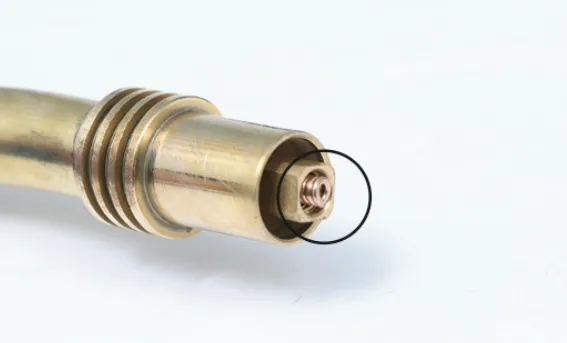 |
|---|
7
コンタクトチップを取付けます。ライナーが出すぎているとチップの取付けがでないので、その場合はライナーを少し引張り戻します。
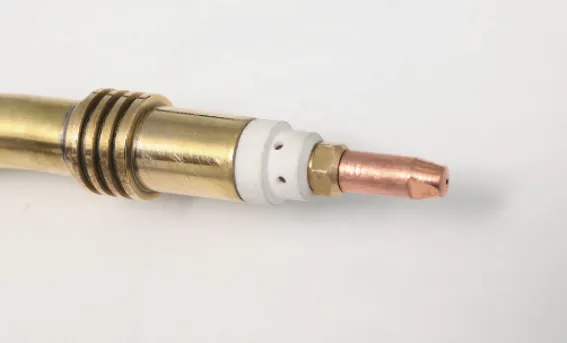 |
|---|
8
再度ライナーが止まるまで、送込みます。
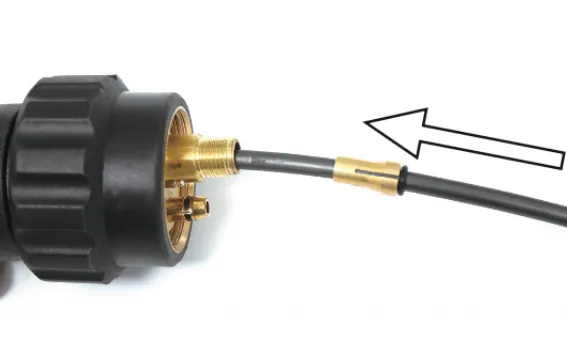 |
|---|
9
ライナー金具をスライドさせ、コネクタ内に押込みます。
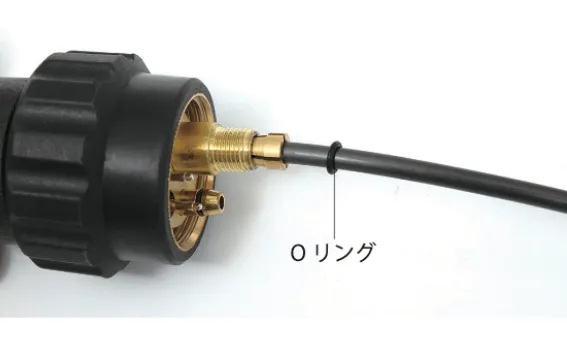 |
|---|
10
Oリングをスライドさせ、ライナー金具に密着させます。
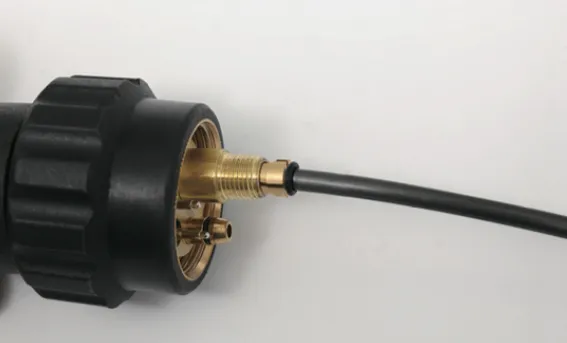 |
|---|
11
ナットを取付け、工具で締付けます。
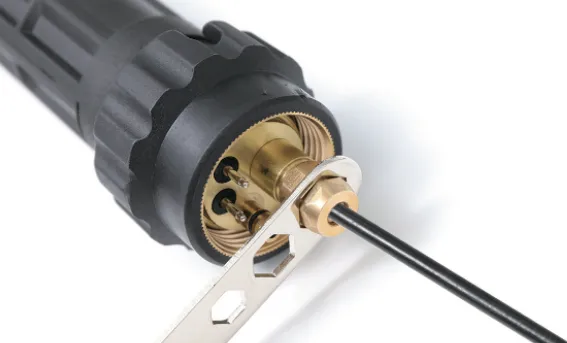 |
|---|
12
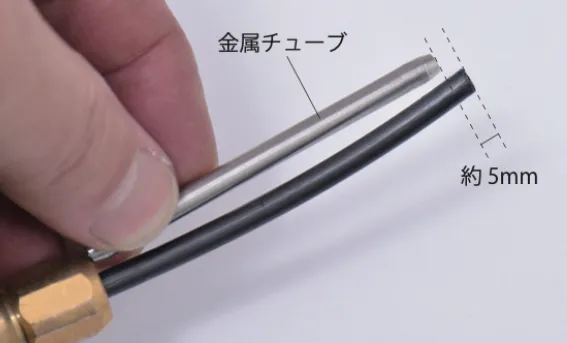
金属チューブを押込み取除きます。
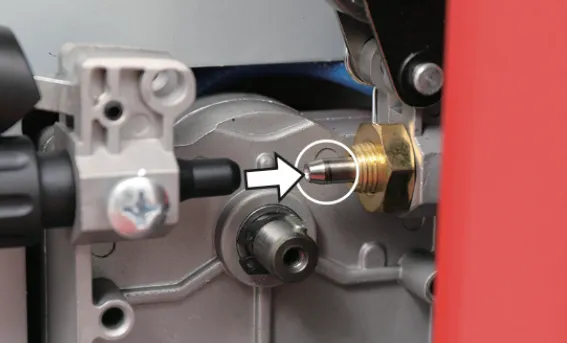 |
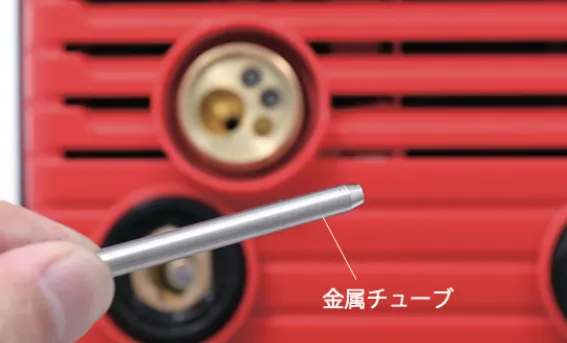 |
|---|
13
余分なライナーをカットします。
金属のチューブより約5mm長めにカットします。
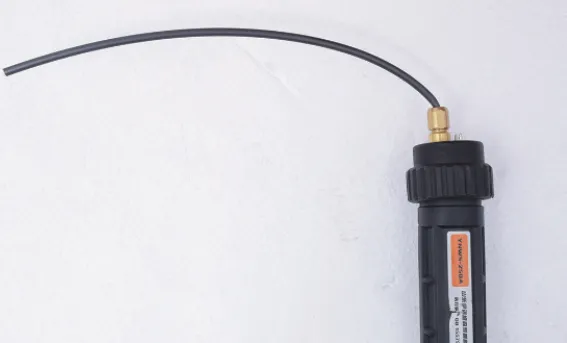 |
 |
|---|
14
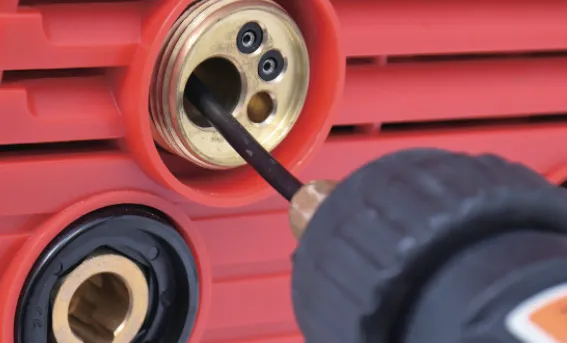
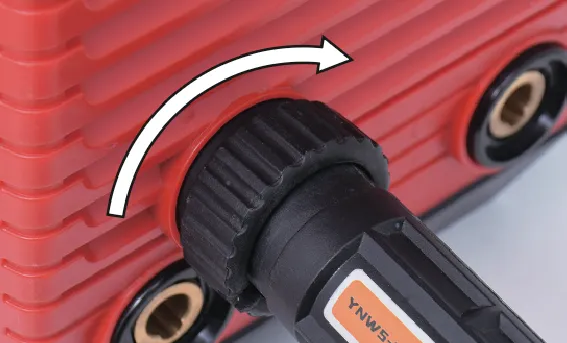
トーチスイッチソケットにライナー、プラグを挿込み、リングを回し固定します。
 |
 |
|---|
15
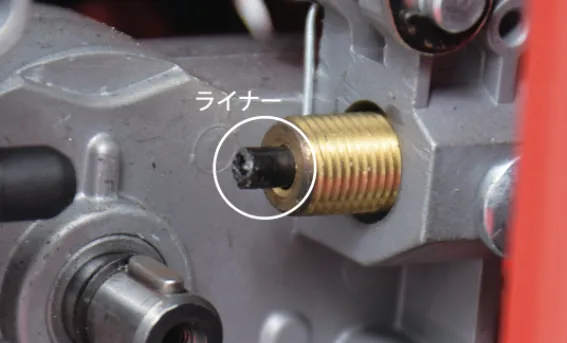
写真の様にライナーが出ていれば正しく取付けられています。
 |
|---|
操作パネルの機能
操作パネルの取扱い
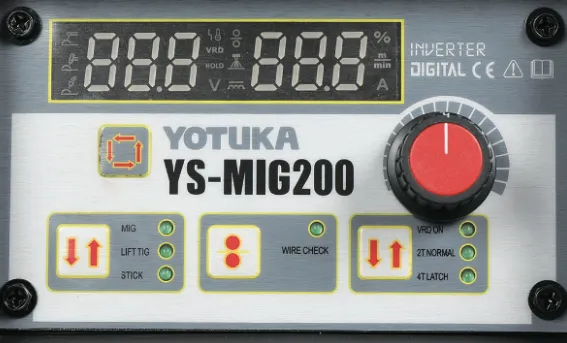
本機では、電流・電圧設定とパラメータ設定の2種類の操作が1つのダイヤルで行なえます。
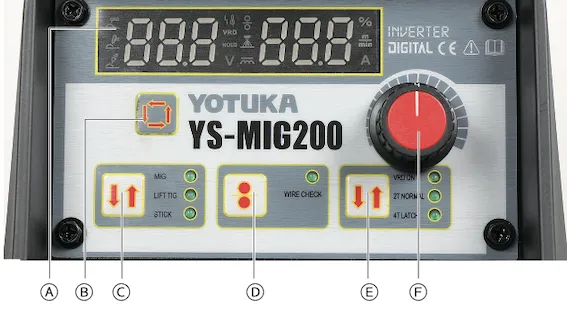
(A)ディスプレイ
1つのディスプレイで各モードを表示しながら各数値表示もします。
(B)メニューボタン
dlA(ワイヤ径)、Ind(インダクタンス値)、アーク長の設定、電圧設定の切替えを行います。ただし、MMAモード及びLIFTTIGモードでは無効です。
(C)溶接モードボタン
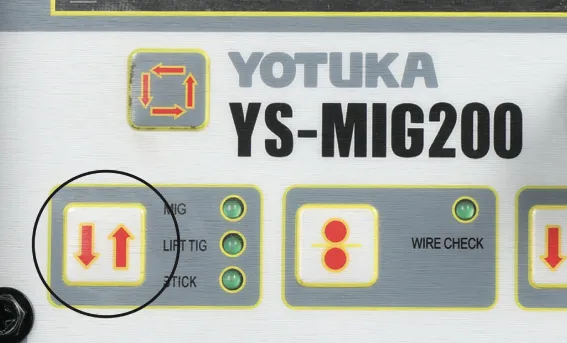
MIG溶接、STICK(MMA)手動溶接、及びLIFT TIG溶接のモードを選択します。
(D)ワイヤ送りボタン
ワイヤの早送り機能です。1回押すと早送り、もう一度押すと停止します。
(E)VRD/2T/4T ボタン
手動溶接STICK(MMA)モードでのVRD(電撃防止機能)切換、MIG溶接モードでの2T/4T選択ができます。
(F)パラメータ調整ダイヤル
ワイヤ径の選択、インダクタンスの設定、アーク長の設定、電圧設定の調整などを行います。
【設定値の保存について】設定数値を保存することはできませんが、電源をスイッチ入れ直せば最後の数値が残ります。(数値を設定した後、約5秒の保存時間が必要です。)
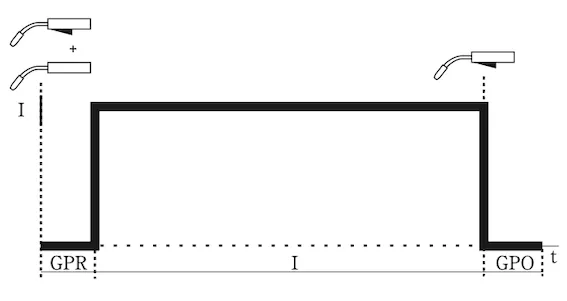
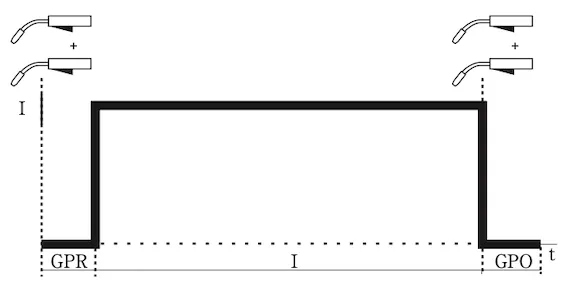
2T: トリガーを握っている間溶接電流が流れます。
4T: トリガーを握ると初期電流→放すと溶接電流→再度握ると最小電流まで落ち、放すと停止します。
2T操作手順:トリガーを握ってガスの供給を開始し、ガスのプリフロー時間を待ってから設定電流にアーク放電し、アーク消失とガスのポストフローのためにトリガーを放します。
4T操作手順:トリガーを握る(及び解放する)ことでガス供給を開始し、ガスのプリフロー時間を待ってから設定電流にアーク放電します。アーク消失とガス後流のためにトリガーをもう一度握ります。
操作パネルの機能
MIGの場合の手順
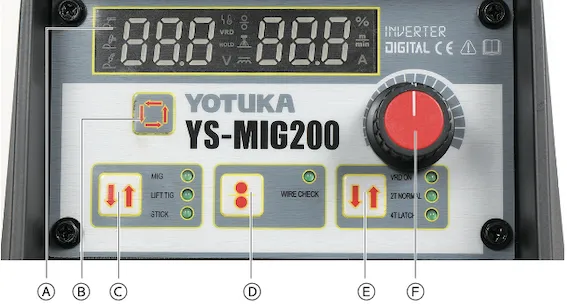
1
(C)溶接モードボタンを押し「MIG」にします。
2
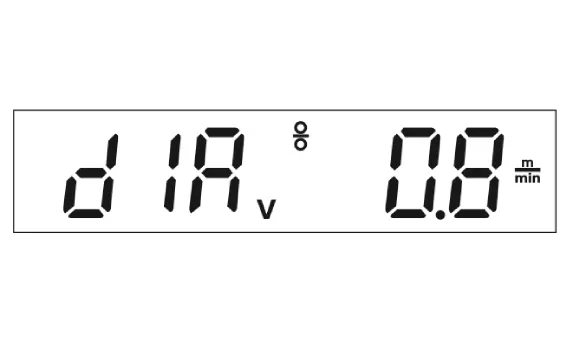
(B)メニューボタンを押し、dlA(ワイヤ径)を呼び出し、(F)パラメーター調整ダイヤルで0.8mmか1.0mmかを選択します。
 |
|---|
3
(B)メニューボタンを押し、ワイヤ径・電流に比例するワイヤ送給速度が表示され(F)パラメーター調整ダイヤルで母材の厚さに合わせて調整します。
溶接中には電流値が表示されます。
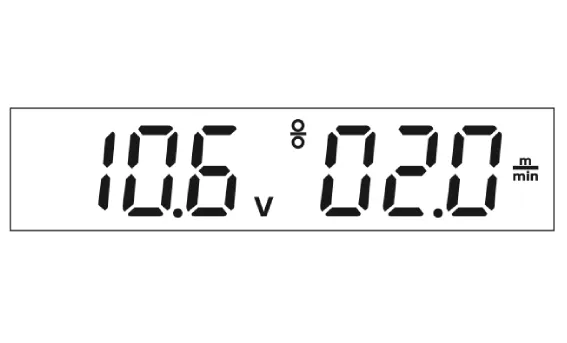 |
|---|
4
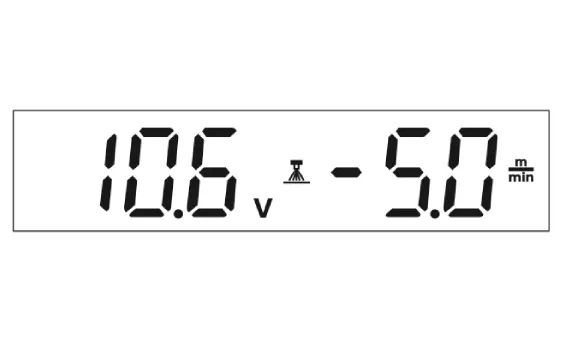
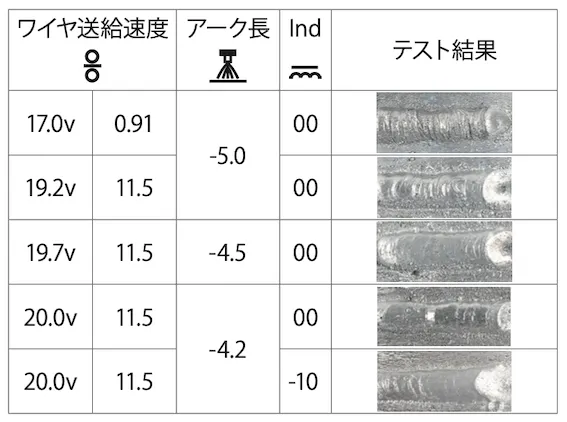
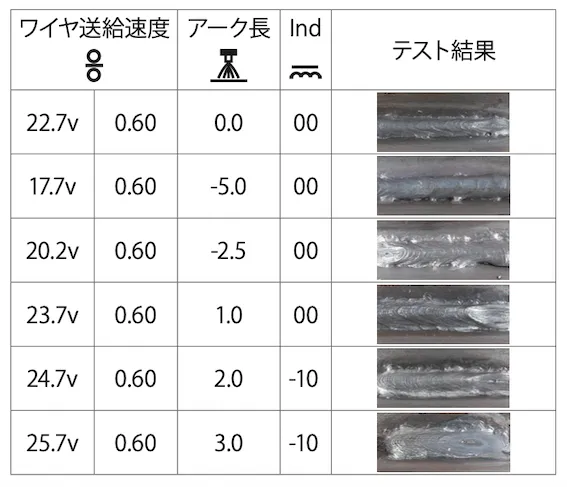
(B)メニューボタンを押し、アーク長を呼び出し、(F)パラメーター調整ダイヤルで-5.0~5.0の範囲で設定をします。溶接幅を調整します(標準は「0」)。下げると幅が狭く深くなり、上げると幅が広く浅くなります。
 |
|---|
5
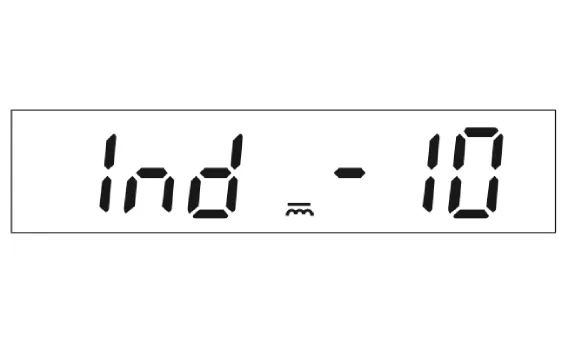
(B)メニューボタンを押し、Ind(インダクタンス値)を呼び出し、(F)パラメーター調整ダイヤルで-10~10%の範囲で設定をします。スパッタを少なくします。
電流は電圧の高低で決まるため、アーク長を調整すると電流も変化します。
アーク長が短い時は、インダクタンスを下げると上がってしまう電流を抑えられて同時にスパッターも抑えられます。
逆は長い時は、インダクタンスを上げると下がってしまう電流を抑えられ同時に溶け込みがよくなります。
 |
|---|
■ワイヤ径に対するワイヤ送給速度とアーク長の関係
| ワイヤ径 | ワイヤ送給速度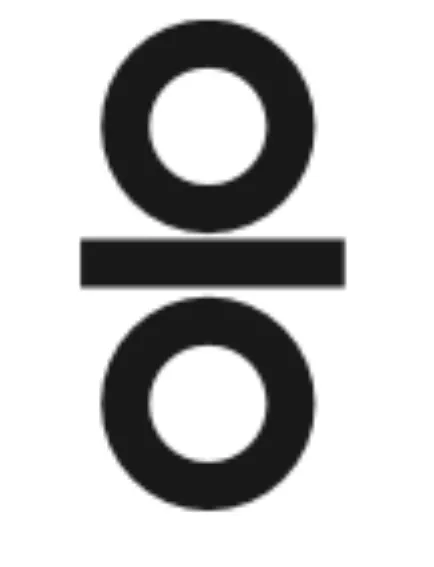 |
アーク長 | |||
|---|---|---|---|---|---|
| 最小 | 最大 |
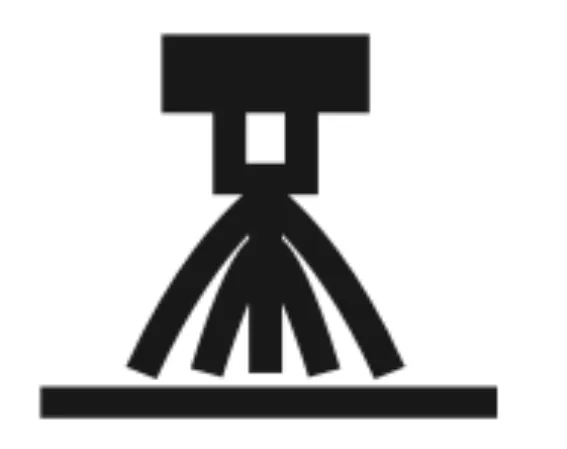 |
|||
| 0.8mm | 10.6v | 2.0 | 19.2v | 11.5 | -5.0 |
| 15.6v | 2.0 | 24.2v | 11.5 | 0.0 | |
| 20.6v | 2.0 | 29.2v | 11.5 | 5.0 | |
| 1.0mm | 13.2v | 2.0 | 17.7v | 6.0 | -5.0 |
| 18.2v | 2.0 | 22.7v | 6.0 | 0.0 | |
| 23.2v | 2.0 | 27.7v | 6.0 | 5.0 | |
操作パネルの機能
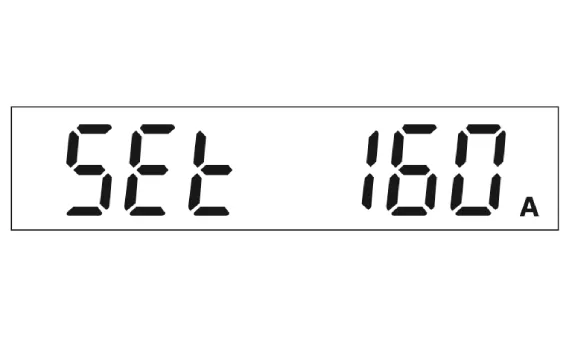
STICK(MMA)の場合の手順
1
(C)溶接モードボタンを押し「STICK」にします。
2
(F)パラメーター調整ダイヤルで、電流10~160Aの範囲で調整します。
 |
|---|
操作パネルの機能
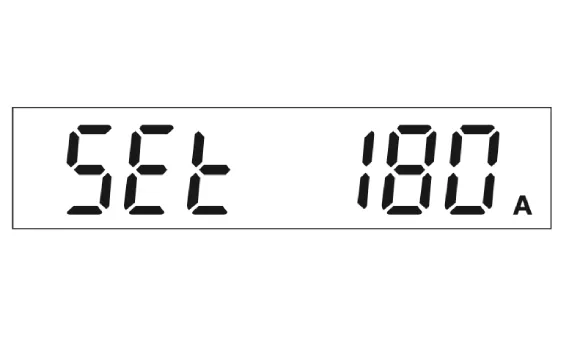
LIFT TIGの場合の手順
1
(C)溶接モードボタンを押し「LIFT TIG」にします。
2
(F)パラメーター調整ダイヤルで、電流10~180Aの範囲で調整します。
 |
|---|
テスト
以下は、弊社によるテストです。
母材の質・厚み、溶接環境等で変わります。あくまで目安としてください。
鉄溶接
| ワイヤ | ワイヤ径 | 母材厚さ | シールドガス |
|---|---|---|---|
| ソリッドワイヤ | 0.8mm | 5.7mm | CO2(炭酸ガス) |
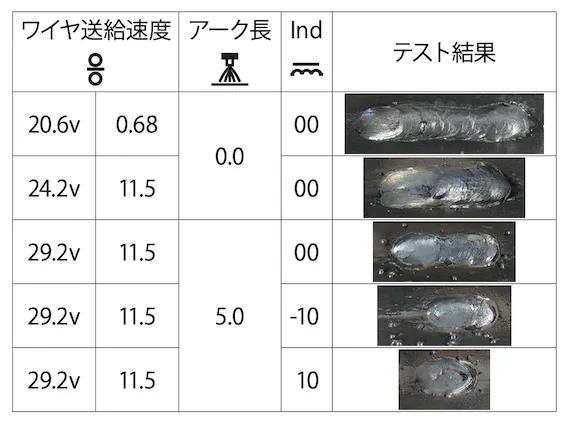
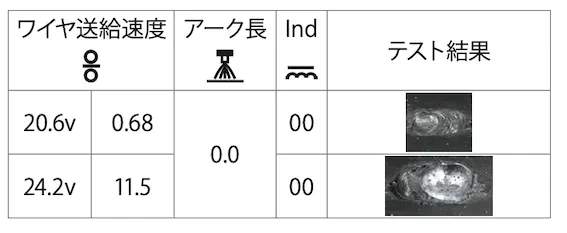
鉄(フラックス入りワイヤ)溶接
| ワイヤ | ワイヤ径 | 母材厚さ | シールドガス |
|---|---|---|---|
| フラックス入りワイヤ | 0.8mm | 5.7mm | ー |
アルミニュウム溶接
| ワイヤ | ワイヤ径 | 母材厚さ | シールドガス |
|---|---|---|---|
| ソリッドワイヤ | 0.8mm | 3.0mm | Ar(アルゴンガス) |
ステンレス溶接
| ワイヤ | ワイヤ径 | 母材厚さ | シールドガス |
|---|---|---|---|
| ソリッドワイヤ | 1.0mm | 4.0mm | Ar(アルゴンガス+酸素) |
運転操作の仕方(MIGの場合)
運転操作の仕方(MIGの場合)
|
|---|
本機の操作は、この取扱説明書の内容をよく理解し、安全な取扱いができる知識と技能のある人が行ってください。
運転操作の仕方(MIGの場合)
溶接作業場所の点検
1
狭くて密閉された場所でないことを確認します。
2
同回路コンセントに他電気機器が接続されていないことを確認します。
3
周辺に引火性物質や可燃物がないかを確認し、ある場合は取除きます。
4
近くに子供やペットがいないことを確認します。
運転操作の仕方(MIGの場合)
保護具を着用する
1
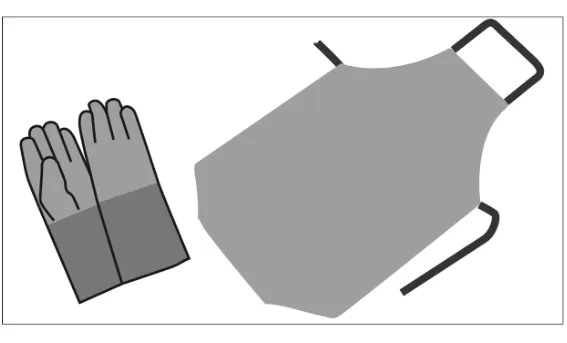
革製手袋、溶接用エプロン等の保護具を着用します。
 |
|---|
|
|---|
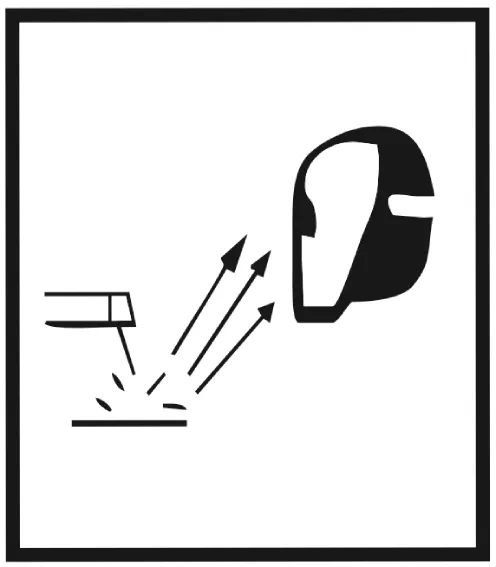 |
• アーク光線は、目の炎症ややけどの原因になります。溶接作業や溶接監視を行う際は、十分な遮光度の遮光メガネや溶接用保護面を使用してください。 |
|---|
運転操作の仕方(MIGの場合)
溶接作業前の準備
1
溶接素材に合ったシールドガスを用意します。
| 溶接素材 | シールドガス |
|---|---|
| 鉄(軟鉄) | CO2(炭酸ガス) |
| 鉄(薄板等) | 混合ガス(アルゴン80%+炭酸ガス20%) |
| アルミニウム | Ar(アルゴンガス) |
| ステンレス | 混合ガス(アルゴン98%+酸素2%) |
2
溶接素材に合ったワイヤリールを用意し、取付けます。(取付け方法は、ワイヤリール(大)の取付け参照)
運転操作の仕方(MIGの場合)
アースクリップに母材(溶接物)を挟む
1
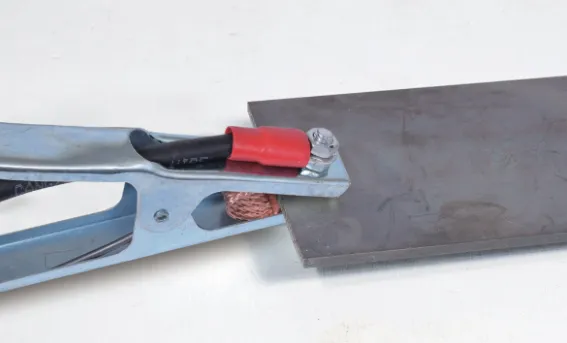
アースクリップを、母材(溶接物)にしっかり固定します。
母材(溶接物)に、塗装・メッキなどが施されている場合は、塗装・メッキを剥がします。油の付着や錆がある時は、取除きます。
 |
|---|
|
|---|
母材(溶接物)からアースクリップを外したり、挟み位置を変更する場合には、必ず、電源スイッチを「OFF」状態にしてから作業してください。
運転操作の仕方(MIGの場合)
電源を入れる
1
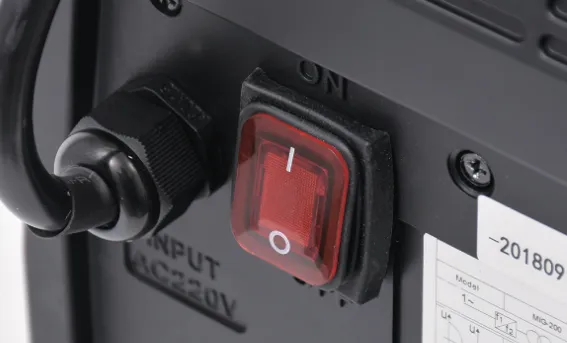
本体リアパネルの電源スイッチを「ON」にします。
ファンが回り出します。
 |
|---|
運転操作の仕方(MIGの場合)
操作パネルの設定
1
操作パネルのダイヤルの操作で電流・電圧設定とパラメータ設定を行います。(操作パネルの取扱い参照)
 |
|---|
運転操作の仕方(MIGの場合)
シールドガスを流す
1
シールドガスのバルブを開け、ガス流量調整器にガスを流します。
 |
|---|
2
トーチトリガーを握りながら、ガス流量調整器でガス流量を5L/minに設定します。
|
|---|
• 感電を防止するために、トーチ先端に人やペットを絶対に近づけないでください。
• 不用意にアークが発生しないよう母材を近くに置かないでください。
運転操作の仕方(MIGの場合)
保護面を付ける
1
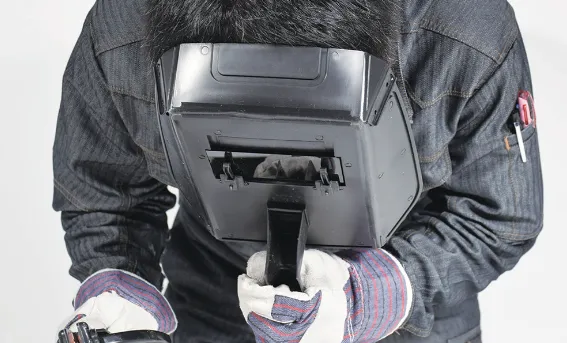
遮光メガネや遮光面を着用します。
 |
|---|
|
|---|
• 溶接作業が不慣れな時は、アーク、スパッタ、母材(溶接物)等で思わぬやけどをすることがあります。必ず保護具を着用してください。
• 手持ち遮光面をご使用の場合は、直接アークを見てしまうことが多くあり、目を痛めてしまいますのでご注意ください。軽度の場合は、濡れタオルで冷やせば回復しますが、重度の場合は、医療機関にご相談ください。
運転操作の仕方(MIGの場合)
溶接作業
1
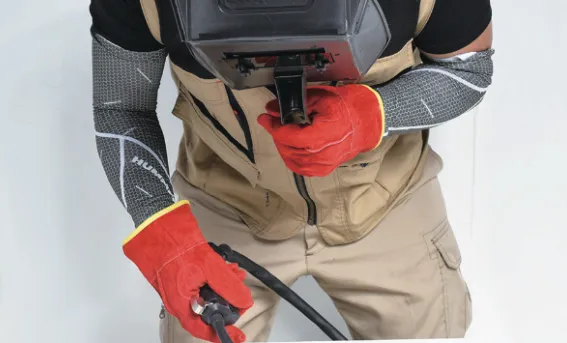
手持ち遮光面を使用の場合は、トーチの先端を溶接する所に近づけ、見当をつけ、アークする瞬間に手持ち遮光面で顔を覆います。
 |
|---|
 ポイント
遮光面で顔を覆うと、暗くてアークするまで溶接箇所はほとんど見えません。慣れが必要です。弊社販売の遮光面は、アークを感じたら自動でシールドされるタイプのものです。ご検討ください。
運転操作の仕方(MIGの場合)
トーチトリガーを握る
1
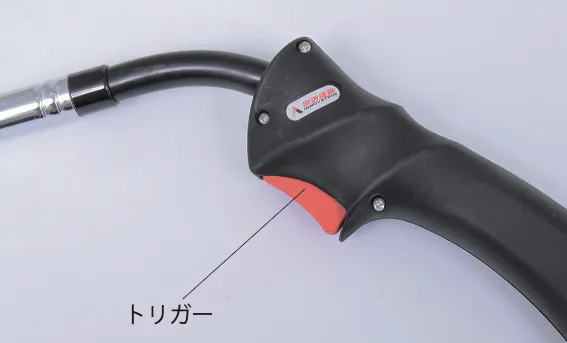
トーチトリガーを握ると、ノズル先端からワイヤが送り出されることを確認します。
 |
|---|
2
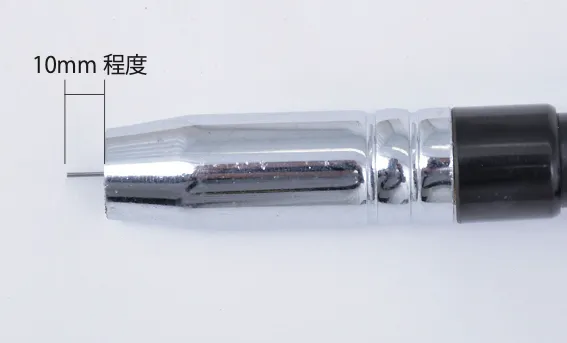
トーチノズルからワイヤを10mm程度出します。
 |
|---|
3
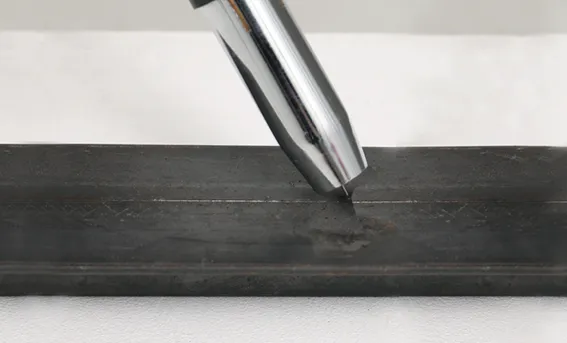
トーチトリガーを握りながら母材(溶接物)の溶接開始箇所へ近づけます。
 |
|---|
4
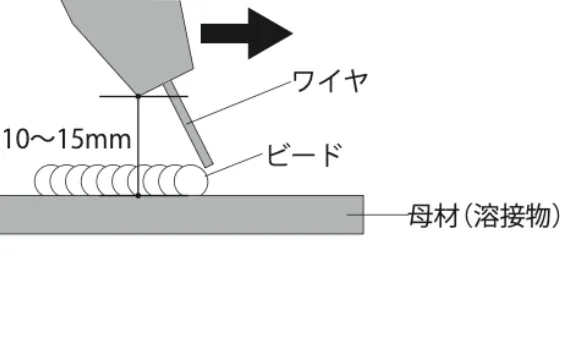
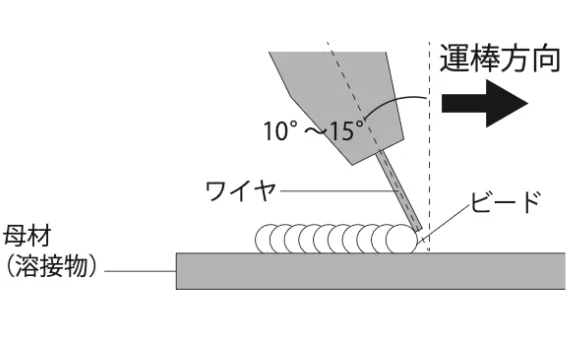
トーチノズルから母材(溶接物)との距離を、10~15mmに保ちながらトーチを移動すれば、連続した溶接が出来ます。
 |
|---|
5
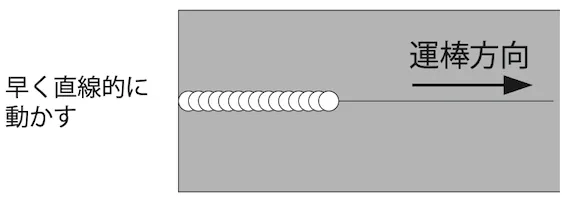
ワイヤの角度は進行方向に10°~15°程度倒します。ワイヤは、母材(溶接物)が薄い場合は、早く直線的に動かします。
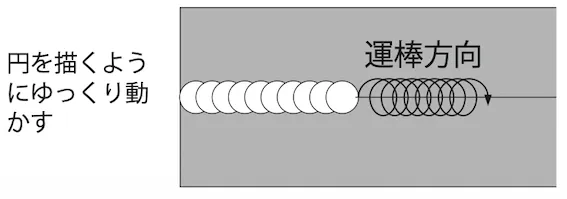
母材(溶接物)が厚い場合は、ワイヤの先端で、円を描くようにゆっくり動かします。円の大きさは直径5~10mm程度です。
 |
|---|
<薄板母材(溶接物)>
<厚板母材(溶接物)>
6
作業中にワイヤが出なくなった場合は、ワイヤが溶けてチップに固着している可能性があります。電源を「OFF」にし、チップを取外し溶けた部分を取除き、ワイヤをプライヤー等で引き出してください。
|
|---|
 |
• 帯電部に触れると、致命的な感電ややけどを負う恐れがあります。 |
|---|
運転操作の仕方(MIGの場合)
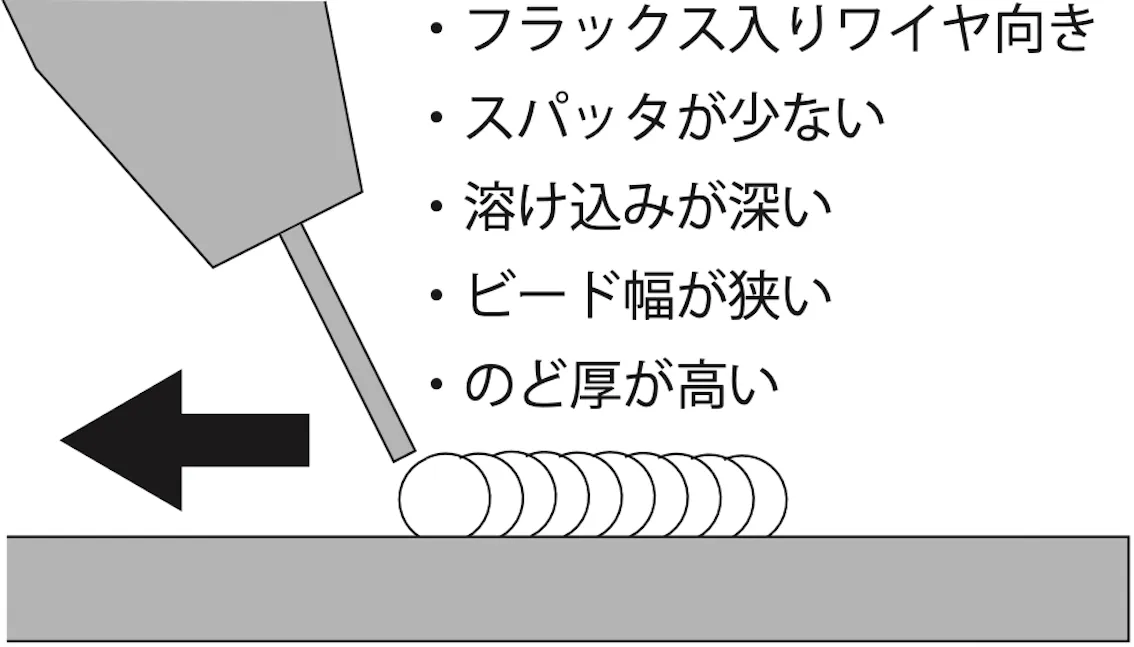
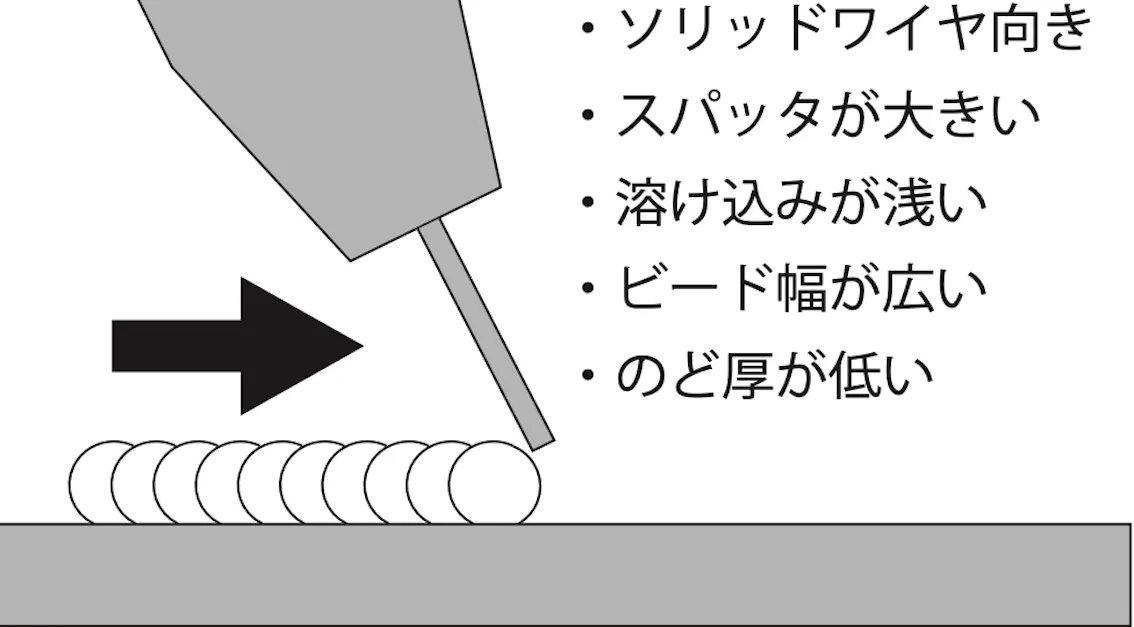
後進法と前進法について
トーチノズルを動かす方向は2つあります。
1
後進法
2
前進法
運転操作の仕方(MIGの場合)
作業を終了する
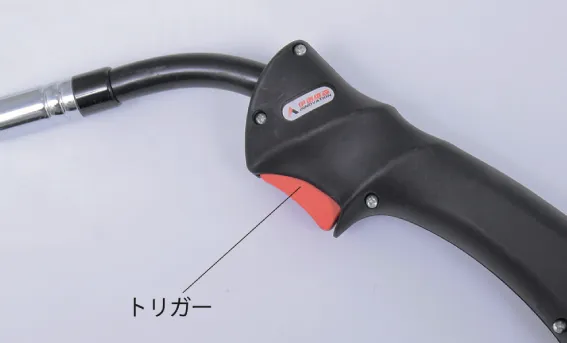
1
トーチトリガーを放します。
 |
|---|
2
電源スイッチを「OFF」にします。
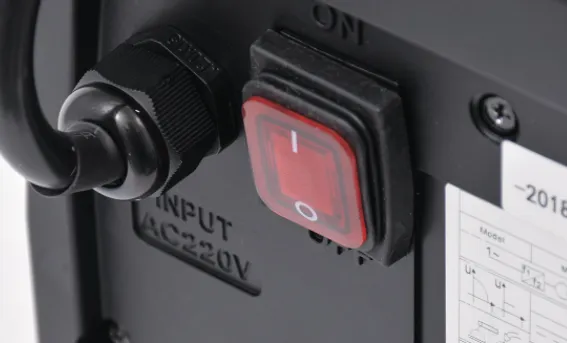 |
|---|
|
|---|
作業終了後、すぐに電源を切らないでください。少しの間(5分前後)電源を入れたままにし、本機を冷却した後、電源スイッチを「OFF」にしてください。
3
本機の電源プラグをコンセントから抜きます。
4
シールドガスのバルブを閉じます。機器から離れる場合やしばらく使用しない場合は、コンセントから電源プラグを抜く、またはブレーカーを切ってください。
運転操作の仕方(STICK(MMA)溶接の場合)
運転操作の仕方(STICK(MMA)溶接の場合)
|
|---|
本機の操作は、この取扱説明書の内容をよく理解し、安全な取扱いができる知識と技能のある人が行ってください。
運転操作の仕方(STICK(MMA)溶接の場合)
溶接作業場所の点検
1
狭くて密閉された場所でないことを確認します。
2
同回路コンセントに他電気機器が接続されていないことを確認します。
3
周辺に引火性物質や可燃物がないかを確認し、ある場合は取除きます。
4
近くに子供やペットがいないことを確認します。
運転操作の仕方(STICK(MMA)溶接の場合)
保護具を着用する
1
革製手袋、溶接用エプロン等の保護具を着用します。
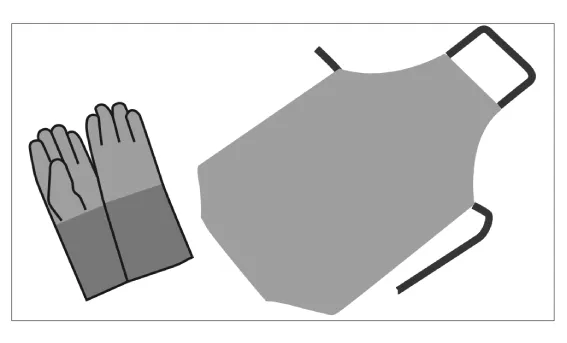 |
|---|
|
|---|
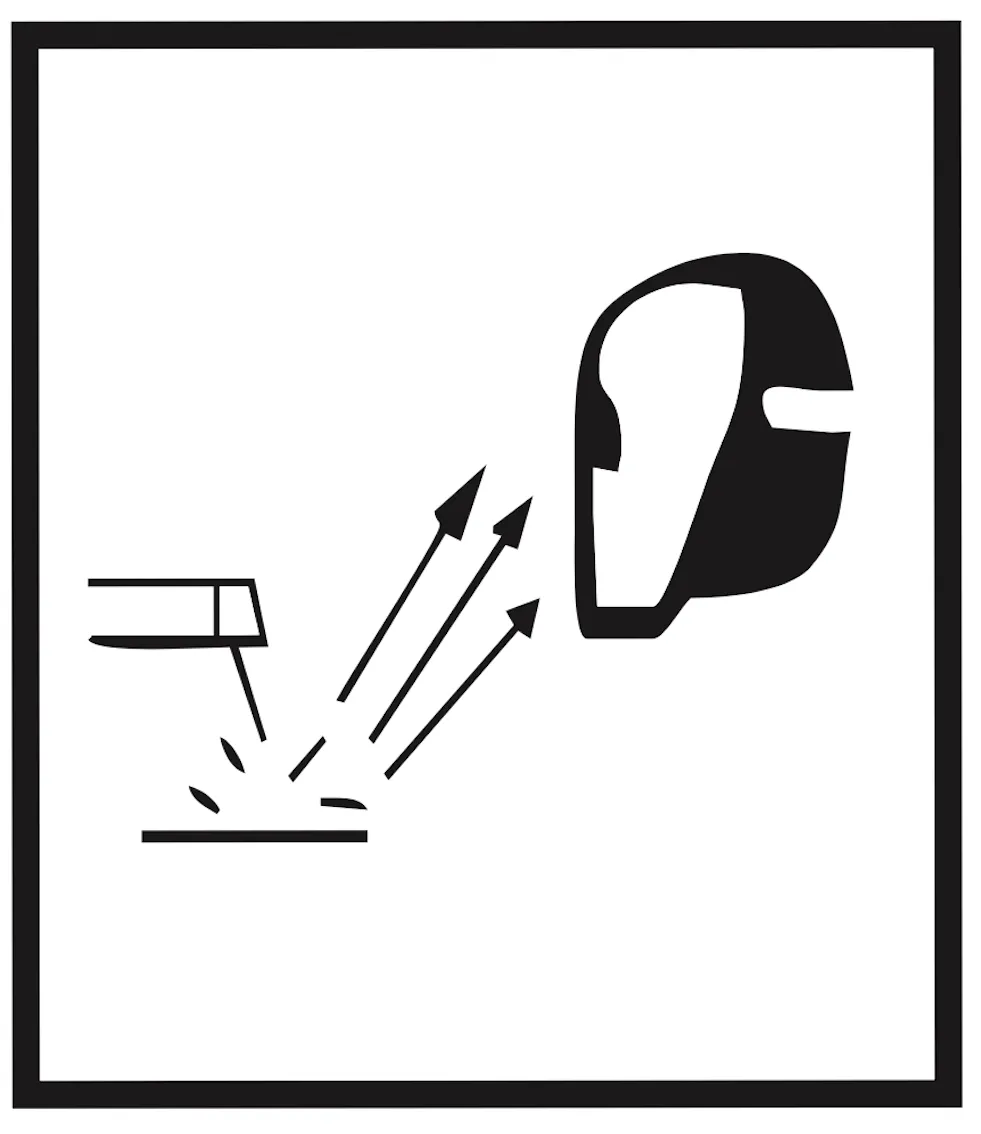 |
• アーク光線は、目の炎症ややけどの原因になります。溶接作業や溶接監視を行う際は、十分な遮光度の遮光メガネや溶接用保護面を使用してください。 |
|---|
運転操作の仕方(STICK(MMA)溶接の場合)
溶接作業前の準備
1
ソリッドワイヤまたはフラックス入りワイヤを本体より取除きます。
2
STICK(MMA)用の接続をします。(「STICK(MMA)の接続」参照)
運転操作の仕方(STICK(MMA)溶接の場合)
アースクリップに母材(溶接物)を挟む
1
アースクリップを、母材(溶接物)にしっかり固定します。
母材(溶接物)に、塗装・メッキなどが施されている場合は、塗装・メッキを剥がします。油の付着や錆がある時は、取除きます。
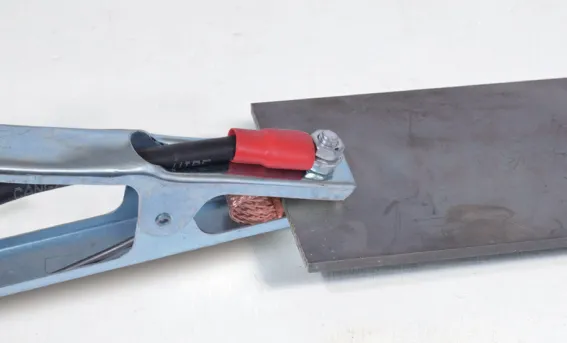 |
|---|
|
|---|
母材(溶接物)からアースクリップを外したり、挟み位置を変更する場合には、必ず、電源スイッチを「OFF」状態にしてから作業してください。
運転操作の仕方(STICK(MMA)溶接の場合)
電源を入れる
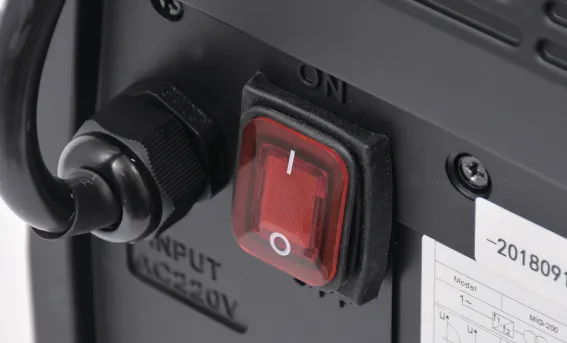
1
本体リアパネルの電源スイッチを「ON」にします。ファンが回り出します。
 |
|---|
運転操作の仕方(STICK(MMA)溶接の場合)
操作パネルの設定
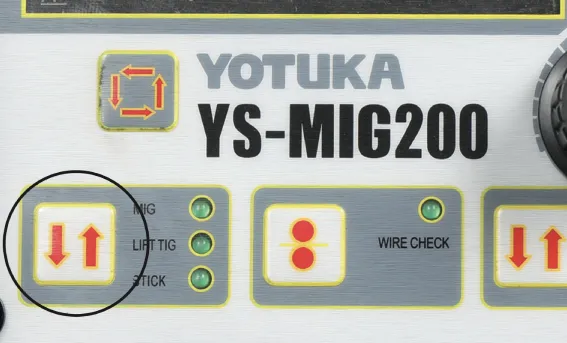
1
操作パネルの溶接モードボタンを押し「STICK」にします。
 |
|---|
2
パラメーター調整ダイヤルで、電流10~160Aの範囲で調整します。
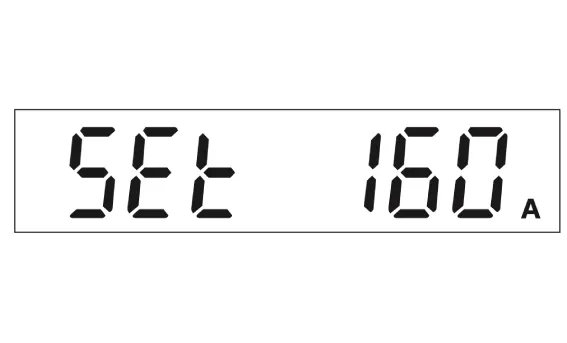 |
|---|
運転操作の仕方(STICK(MMA)溶接の場合)
保護面を付ける
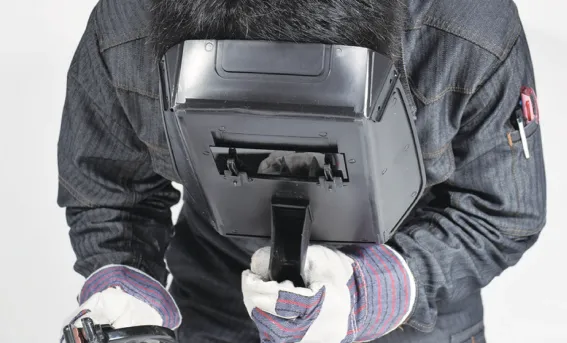
1
遮光メガネや遮光面を着用します。
 |
|---|
|
|---|
• 溶接作業が不慣れな時は、アーク、スパッタ、母材(溶接物)等で思わぬやけどをすることがあります。必ず保護具を着用してください。
• 手持ち遮光面をご使用の場合は、直接アークを見てしまうことが多くあり、目を痛めてしまいますのでご注意ください。軽度の場合は、濡れタオルで冷やせば回復しますが、重度の場合は、医療機関にご相談ください。
運転操作の仕方(STICK(MMA)溶接の場合)
溶接作業
1
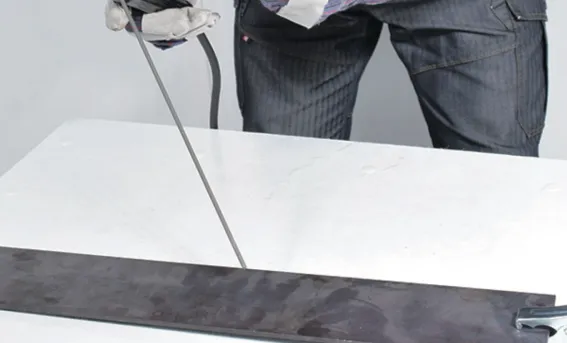
手持ち遮光面を使用の場合は、溶接棒の先端を溶接する所に近づけ、見当をつけ、アークする瞬間に手持ち遮光面で顔を覆います。
溶接棒を母材(溶接物)上でトントンと叩くようにすると、アークが発生しやすくなります。
 |
|---|
ポイント遮光面で顔を覆うと、暗くてアークするまで溶接箇所はほとんど見えません。慣れが必要です。 弊社販売の遮光面は、アークを感じたら自動でシールドされるタイプのものです。ご検討ください。
2
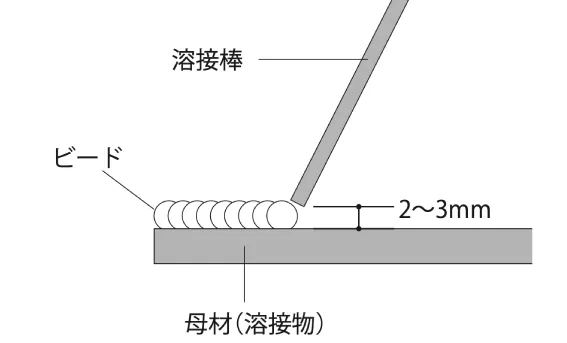
溶接棒の先端と母材(溶接物)との隙間を2〜3mmに保ちアークを安定させます。
 |
|---|
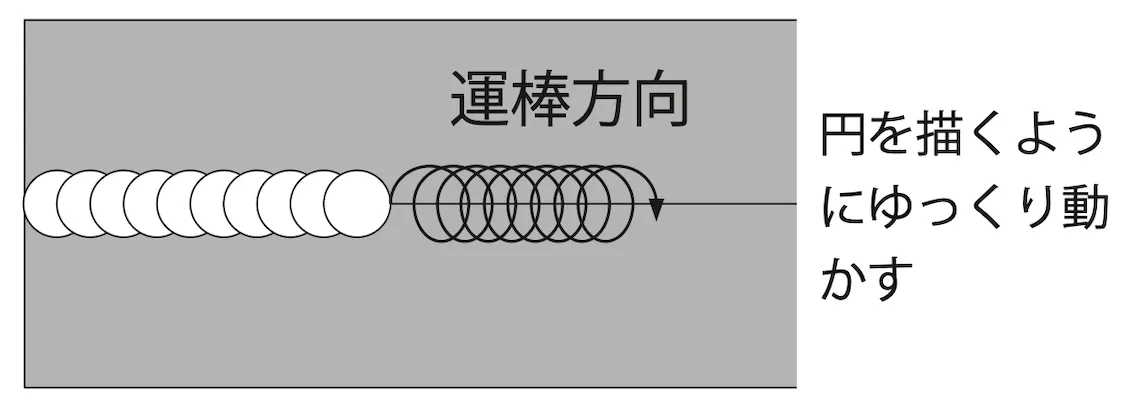
3
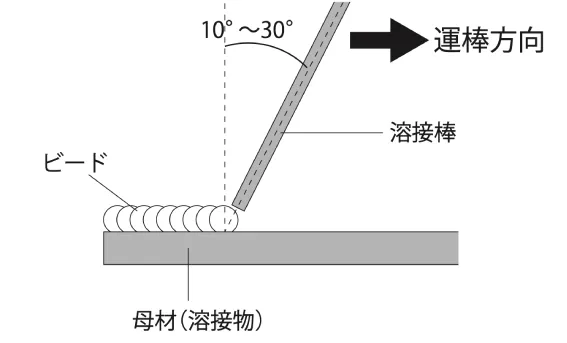
溶接棒の角度は進行方向に10°〜30°程度倒します。
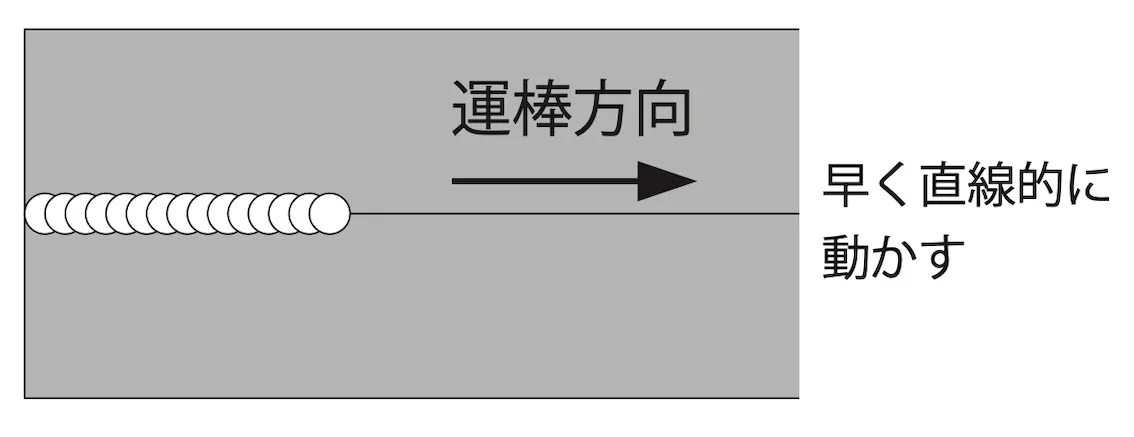
溶接棒は、母材(溶接物)が薄い場合は、早く直線的に動かします。
母材(溶接物)が厚い場合は、溶接棒の先端で、円を描くようにゆっくり動かします。
円の大きさは直径5〜10mm程度です。
 |
|---|
<薄板母材(溶接物)>
<厚板母材(溶接物)>
運転操作の仕方(STICK(MMA)溶接の場合)
作業を終了する
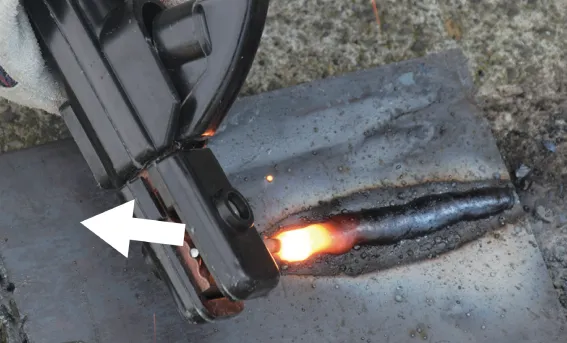
1
溶接が終了したら、溶接棒を母材(溶接物)より引き離します。
 |
|---|
|
|---|
• 母材(溶接物)に溶接棒が付いて剥がれない場合は、溶接棒を押し付けるようにしてホルダを左右に振りすばやく母材(溶接物)より引き離してください。
• 母材(溶接物)は、大変熱くなっていますので、素手では絶対に触らないでください。やけどの恐れがあります。
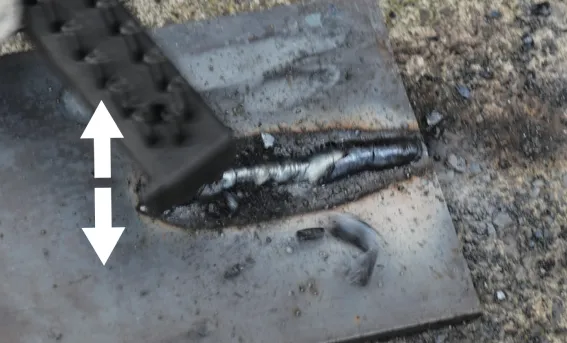
2
溶接部分が冷え切ったら、チッピングハンマーでスラグ(溶接した上に覆っているカス)を叩き落とします。
 |
|---|
3
ワイヤブラシ等でビード表面を磨きます。
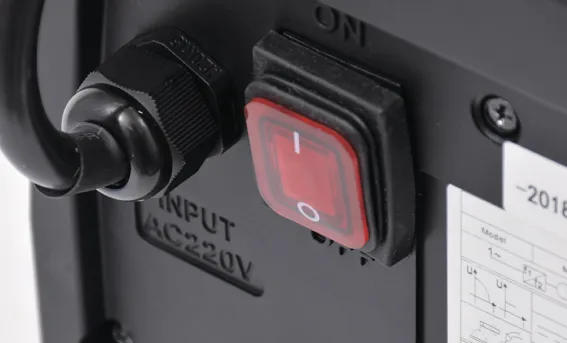
4
電源スイッチを「OFF」にします。
 |
|---|
|
|---|
作業終了後、すぐに電源を切らないでください。少しの間(5分前後)電源を入れたままにし、本機を冷却した後、電源スイッチを「OFF」にしてください。
5
機器から離れる場合やしばらく使用しない場合は、コンセントから電源プラグを抜く、またはブレーカーを切ってください。
運転操作の仕方(LIFT TIG溶接の場合)
運転操作の仕方(LIFT TIG溶接の場合)
|
|---|
本機の操作は、この取扱説明書の内容をよく理解し、安全な取扱いができる知識と技能のある人が行ってください。
事前に、TIG用トーチ一式、タングステン電極、シールドガス(アルゴンガスなど)、ガス流量調整器等をご用意ください。
運転操作の仕方(LIFT TIG溶接の場合)
溶接作業前の準備
1
ソリッドワイヤまたはフラックス入りワイヤを本体より取除きます。
2
TIG用トーチ(オプション)を接続します。(「LIFT TIGの接続」参照)
3
シールドガス(アルゴンガスなど)をガスホースで接続します。
運転操作の仕方(LIFT TIG溶接の場合)
溶接作業場所の点検
1
狭くて密閉された場所でないことを確認します。
2
同回路コンセントに他電気機器が接続されていないことを確認します。
3
周辺に引火性物質や可燃物がないかを確認し、ある場合は取除きます。
4
近くに子供やペットがいないことを確認します。
運転操作の仕方(LIFT TIG溶接の場合)
保護具を着用する
1
革製手袋、溶接用エプロン等の保護具を着用します。
 |
|---|
|
|---|
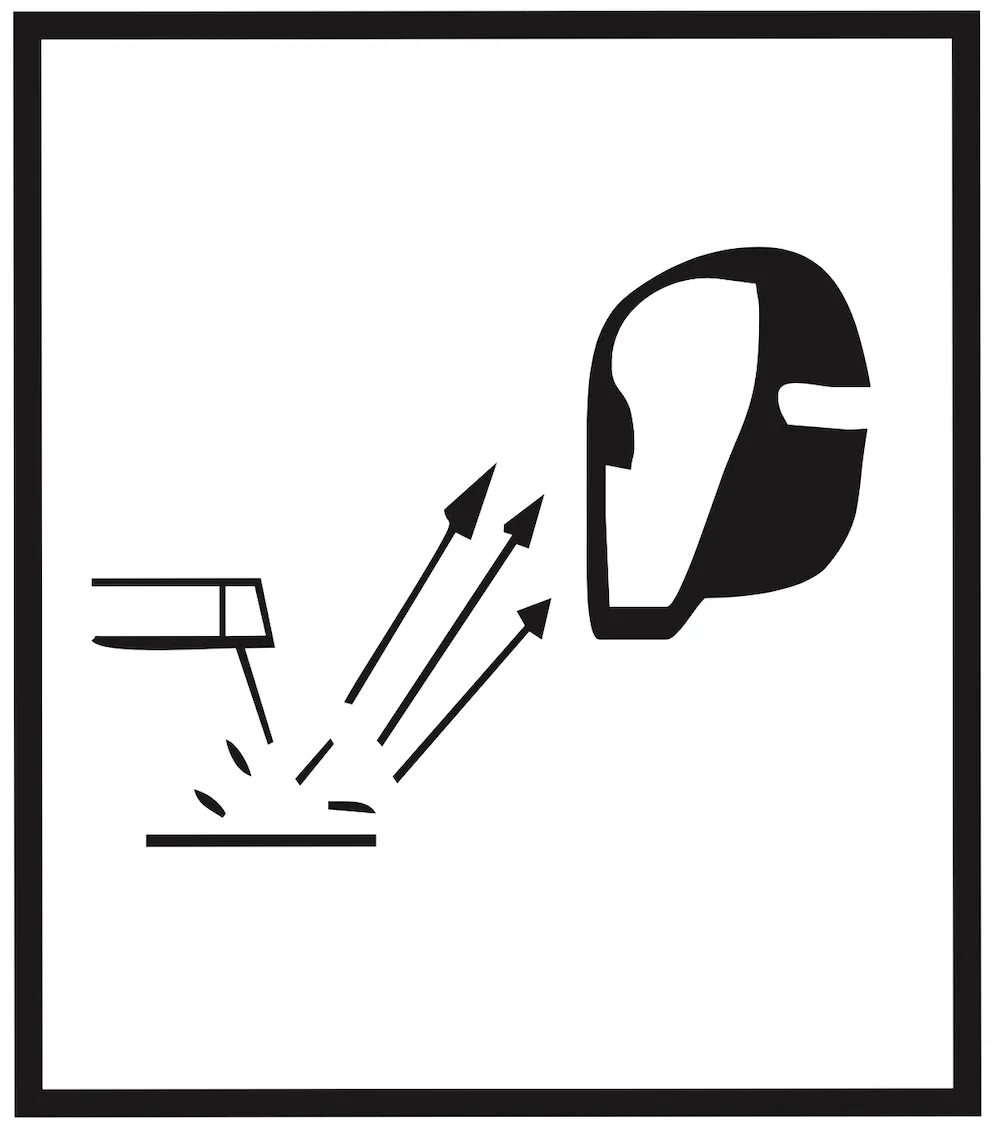 |
• アーク光線は、目の炎症ややけどの原因になります。溶接作業や溶接監視を行う際は、十分な遮光度の遮光メガネや溶接用保護面を使用してください。 |
|---|
運転操作の仕方(LIFT TIG溶接の場合)
アースクリップに母材(溶接物)を挟む
1
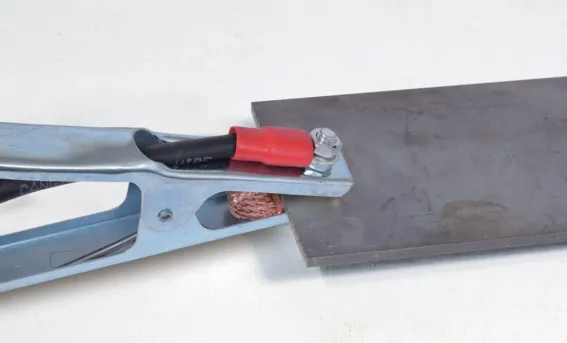
アースクリップを、母材(溶接物)にしっかり固定します。
母材(溶接物)に、塗装・メッキなどが施されている場合は、塗装・メッキを剥がします。油の付着や錆がある時は、取除きます。
 |
|---|
|
|---|
母材(溶接物)からアースクリップを外したり、挟み位置を変更する場合には、必ず、電源スイッチを「OFF」状態にしてから作業してください。
運転操作の仕方(LIFT TIG溶接の場合)
電源を入れる
1
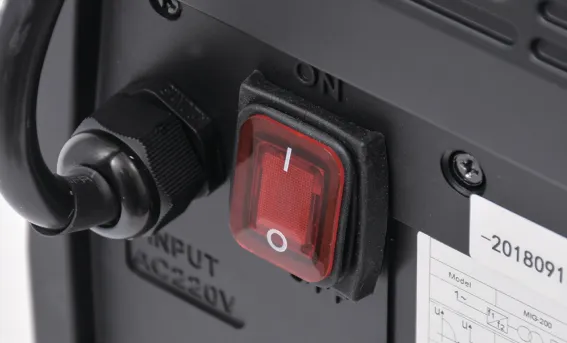
本体リアパネルの電源スイッチを「ON」にします。
ファンが回り出します。
 |
|---|
運転操作の仕方(LIFT TIG溶接の場合)
操作パネルの設定
1
操作パネルの溶接モードボタンを押し「LIFT TIG」にします。
 |
|---|
2
パラメーター調整ダイヤルで、電流10~180Aの範囲で調整します。
 |
|---|
運転操作の仕方(LIFT TIG溶接の場合)
保護面を付ける
1
遮光メガネや遮光面を着用します。
|
|---|
• 溶接作業が不慣れな時は、アーク、スパッタ、母材(溶接物)等で思わぬやけどをすることがあります。必ず保護具を着用してください。
• 手持ち遮光面をご使用の場合は、直接アークを見てしまうことが多くあり、目を痛めてしまいますのでご注意ください。軽度の場合は、濡れタオルで冷やせば回復しますが、重度の場合は、医療機関にご相談ください。
運転操作の仕方(LIFT TIG溶接の場合)
溶接作業
1
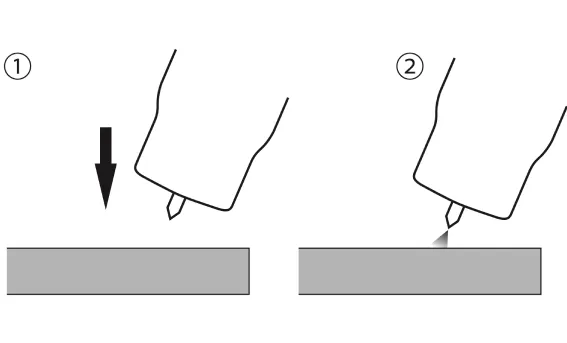
タングステン電極を母材に接触させ、2mm~3mm程度持ち上げるとアークスタートします。トーチスイッチを押す必要はありません。
 |
|---|
2
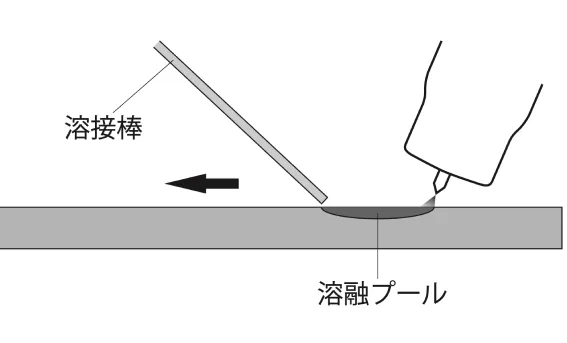
母材が溶けて溶融プールができます。そのプールの縁に溶接棒を挿入し、トーチとの距離を一定に保ちながら進行方向に動かしていきます。
 |
|---|
|
|---|
• タングステン電極は溶接プールや溶接棒に接触させないでください。電極の消耗が早くなります。
• アークの発生回数が多くなると電極表面の汚れ等(白くなる)でアークの発生がしにくくなる場合があります。その場合は、電極を再度研磨してください。
電極と母材との一定距離を保つタングステン電極と母材との距離を一定の間隔に保つには、慣れが必要です。
難しい場合はノズルを母材に付けながら動かします。
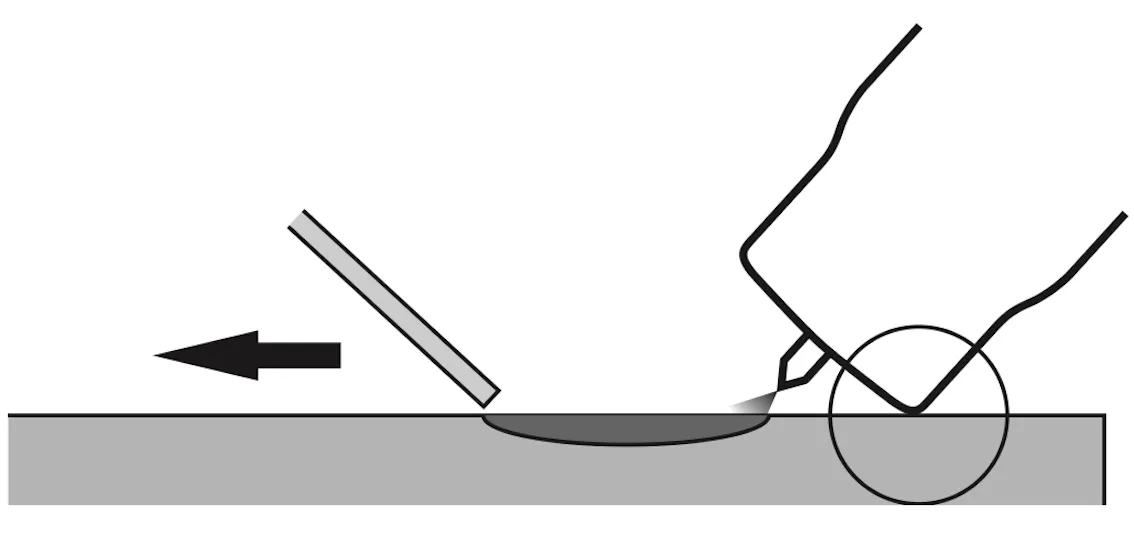
3
溶接を終了するには、トーチを母材から素早く持ち上げます。
4
溶接終了後は、シールドガスのバルブを閉め、電源スイッチを「OFF」にします。機器から離れる場合やしばらく使用しない場合は、コンセントから電源プラグを抜く、またはブレーカーを切ってください。
運転操作の仕方(LIFT TIG溶接の場合)
TIGトーチの構成
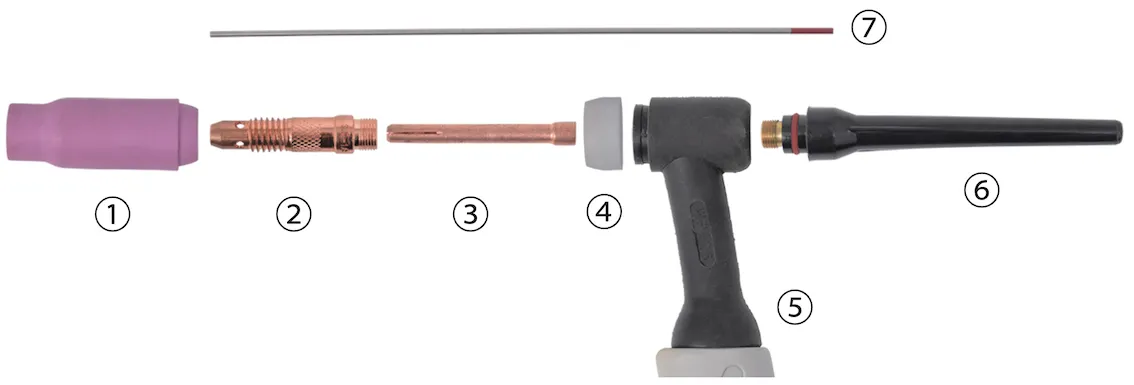
| ①セラミックノズル | ⑤トーチ本体 |
|---|---|
| ②コレットボディ | ⑥トーチロングキャップ |
| ③コレット | ⑦タングステン電極 |
| ④セラミックカラー |
●コレット対応表
| ⑦タングステン電極 | ③コレット | ②コレットボディ | ①セラミックノズル |
|---|---|---|---|
| 1.6mm | 1.6mm | 3.2mm | No.5 |
| 2.0mm | 2.0mm | No.6 | |
| 2.4mm | 2.4mm | No.6 | |
| 3.2mm | 3.2mm | No.7 |
運転操作の仕方(LIFT TIG溶接の場合)
TIGトーチキャップの交換
1
出荷時はトーチショートキャップになっています。
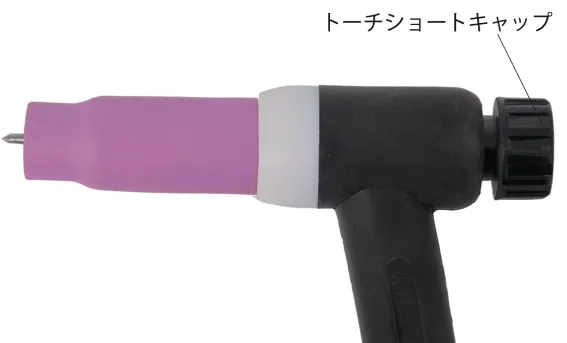 |
|---|
2
トーチロングキャップに付替えます。
タングステン電極が短くなった時には、トーチショートキャップに付替えます。
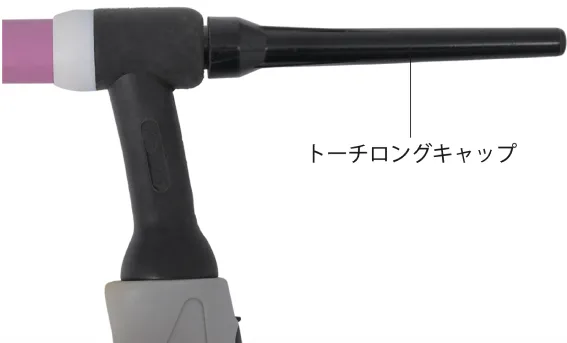 |
|---|
運転操作の仕方(LIFT TIG溶接の場合)
タングステン電極
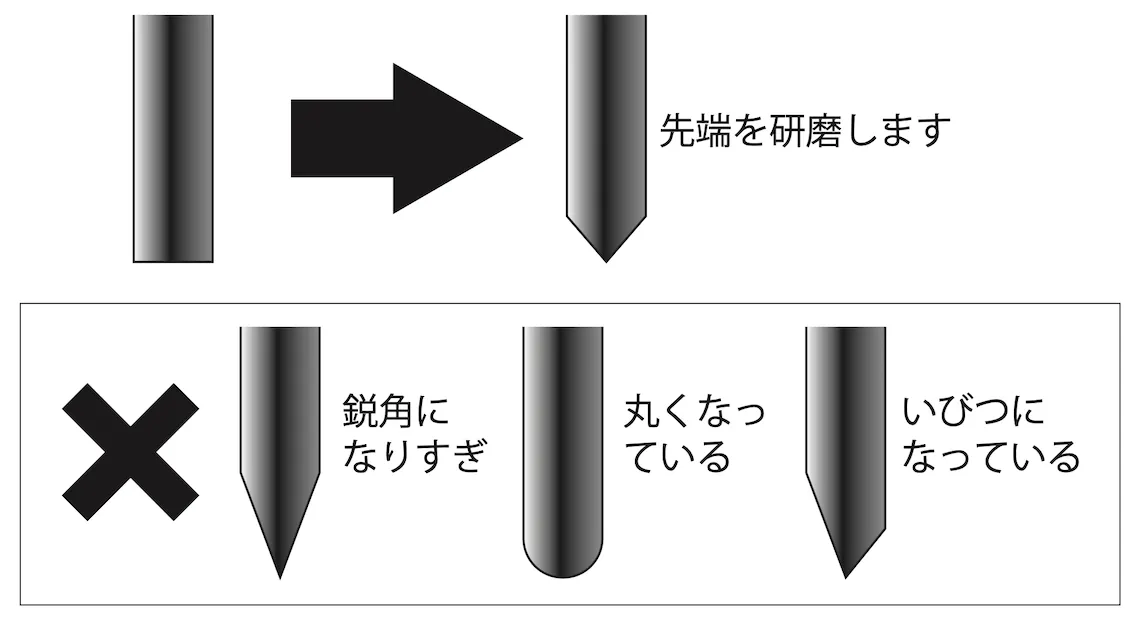
タングステン電極は、使用する前に先端をグラインダーなどで尖らせます。先端が鋭角になりすぎたり、丸くなっていたり、いびつな形状になっていると、アークが一方方向でなく、不安定に出ることで、溶接が困難になってしまいます。
直流最大電流目安(トリタン、セリタン)
| タングステン電極径 | 電流 |
|---|---|
| 1.0mm | 80A |
| 1.6mm | 150A |
| 2.0mm | 200A |
| 2.4mm | 250A |
| 3.2mm | 350A |
| 4.0mm | 400A |
タングステン電極 Q&AQ. 電極は何でも使えますか?
A. TIG向けの電極を推奨します。
●識別色:赤
●名称:トリタン(2%酸化トリウム入りタングステン)
●特徴:耐消耗性、アークスタート性に優れ、ステンレスや軟鉄向きです。逆極性では溶けて丸くなってしまうので交流に使うことはできません。
●識別色:黄緑
●名称:ランタン(2%酸化ランタナ入りタングステン)
●特徴:耐消耗性、アークスタート性に優れ、合金(アルミやマグネシウムを除く)の直流TIG溶接や自動溶接向けです。
●識別色:緑
●名称:純タン(純タングステン)
●特徴:直流では使えません。交流で使います。先端が丸くなった後の変化が少なく、消耗が少ないことからアルミやマグネシウムを主に使われます。
●識別色:灰
●名称:セリタン(2%酸化セリウム入りタングステン)
●特徴:交流と直流の両方で使用できます。トリタンと違い放射性物質を含みません。
Q. 電極(タングステン)の径はどれを使えば良いですか?
A. 径が細いほど、低い電流で使う時にアークも細く、薄い母材では溶接の精度があがります。ただし、強い電流では消耗が早くなり、逆に径が厚いほど、強い電流で使う時にアークも太くなり、厚い母材でも溶け込みます。ただし、低い電流ではアークが弱く精度がでません。電極の径は薄物が多い場合は1.0mmに、厚物が多い場合は2.4mmにすると良いです。このTIG溶接機は最大200Aまで出せるので、電極は2.4mmが付属になっています。薄物であれば1.0mmがあると便利です。
点検・整備の仕方
点検・整備の仕方
|
|---|
• 安全を確保し作業を行ってください。
• 作業中に始動するようなことは絶対にやめてください。また周囲に子供や動物が近づかないよう配慮をお願いします。
• 作業は、感電ややけどを避けるために、電源プラグをコンセントから抜いて行ってください。
|
|---|
• 作業には工具を使用することがあります。必ず用途やサイズの合ったものを使用し自身や周囲の確認をしながら安全に作業を行ってください。
• 点検・整備は定期的に実施し、損傷した部分は修理してから使用してください。
点検・整備の仕方
日常の点検
使用前に点検してください。
|
|---|
異常がある場合は、原因が解決するまで本機を使用しないでください。
1
電源スイッチ・表示ランプに動作不良がないか確認します。
2
通電時に異常な振動、うなり、臭いなどがないか確認します。
3
コードの接続部に異常な発熱がないか確認します。
4
コードに断線しかけているところがないか確認します。
5
ガス漏れがないか確認します。
点検・整備の仕方
3〜6ヵ月点検
溶接機の性能を最良に保ち、安全に能率よく作業するために定期的な点検・整備を心がけてください。
1
外観にへこみや破損等がないか確認します。
2
本機の入力側、出力側のコード接続部分腐食がないか確認します。
3
コードに断線しかけているところがないか確認します。
点検・整備の仕方
お手入れ
電源プラグをコンセントから取外した状態で行ってください。
1
本体が汚れた場合は、薄めた中性洗剤を使用して水拭きしてください。その後、乾いた布で水分が残らないように拭き取ってください。
2
ノズルの先端にドロス(残留物)が付着したまま放置しないでください。
3
次回気持ちよく使用できるように毎回お手入れをしてください。
|
|---|
• プラスチック製部品やトーチボディ等の清掃には、強力な洗剤や溶剤を使用しないでください。
• アルコール類・シンナー・ベンジンなどは使用しないでください。故障・破損の原因になります。
点検・整備の仕方
保管
1
保管する前に本機を清掃します。
2
本機に緩んだり損傷した部品がないことを確認します。必要な場合は、以下を実行してください。
• 損傷した部品を交換します。
• ボルト、ネジ類を締めます。
3
本機を乾燥した場所に保管します。
4
お子様が本機に近づかないように注意してください。
困ったときの対処法
| 症状 | 原因 | 対処 | |
|---|---|---|---|
| 操作パネルが表示されない ランプが点灯しない |
電源スイッチを入れるとファンは回転する | 表示板の故障、ランプの故障 | 交換 |
| 電源スイッチを入れてもファンが回転しない | 電源スイッチが「OFF」になっている | 「ON」にする | |
| ブレーカーが落ちている | ブレーカーの確認 | ||
| 電源コード、電源プラグの接続不良 | 接続をやり直す | ||
| 電源スイッチを入れてもファンが回転しない 又は数回回転して止まる |
内部温度により止まる機構 | 電源停止後再度起動し確認 | |
| エラー表示が出る | 過負荷等により電源内部の温度が上昇している | しばらくファンを回転させ、内部の温度を下げる | |
| 使用率オーバーで使用している | 溶接量を減らす 又は、時間をおいてから溶接する |
||
| 頻繁にブレーカーが落ちる | 契約アンペアが低い | 契約アンペアの見直し | |
| 同時に他の機器を使用している | 他の機器のスイッチを切る | ||
MIG溶接
| 症状 | 原因 | 対処 |
|---|---|---|
| アーク(火花)が不安定 | ガスホースの破損やねじれ、接続の緩み | ガスホースの接続を点検 |
| 同時に他の機器を使用している | 他の機器のスイッチを切る | |
| アークは出るが弱い | 電源電圧降下が大きい | 同じ電気回路で使用している機器を外す |
| ドラム延長コードを使用している場合は、コードを全部引き出す | ||
| 延長コードはなるべく短くし太いものにする(3.5mm以上) | ||
| ワイヤが出てこない | ワイヤが溶けてチップに固着している | 修理 |
| ワイヤリールのワイヤが絡まっている | 修理 | |
| ワイヤリールのワイヤが折れ曲がっている | 研磨する | |
| ワイヤリールのワイヤの径とローラーの径が合っていない | ガス流量を減らす | |
| ローラーの圧力が強い又は弱い | 圧力の調整をする | |
| アルミ用ワイヤが出てこない | アルミ用ライナーに変更していない | ライナーを交換する |
| トーチトリガーを握っても反応しない | トーチコードの接続不良 | 接続を確認する |
| トリガースイッチの接触不良 | お問い合わせください | |
| ガスが出ない | ガスホースの破損やねじれ、接続の緩み | ガスホースの接続を点検 |
| ガスボンベ、ガス流量調整器のバルブが閉まっている | バルブを確認する |
MMA溶接
| 症状 | 原因 | 対処 |
|---|---|---|
| アークは出るが弱い | 電源電圧降下が大きい | 同じ電気回路で使用している機器を外す |
| ドラム延長コードを使用している場合は、コードを全部引き出す | ||
| 延長コードはなるべく短くし太いものにする(3.5mm以上) | ||
| プラグとソケットの接続が逆極性になっている | 正極性に接続し直す | |
| 溶接棒、母材厚、出力電流の関係が適切でない | 溶接棒を太くし出力電流値を上げてみる | |
| 溶接棒が濡れている。又は湿っている | 乾燥させてから使用する | |
| 溶接棒が適切でない | 軟鋼用、鋳物用、ステンレス用がある | |
| プラグとソケットの接続があまい | 時計回りに回し、しっかり固定する | |
| アーク(火花)は出るが溶接棒が母材(溶接物)に溶着する | 電源電圧が低すぎる | 電源電圧を確認し、電源コードを真っ直ぐにする |
| 母材厚に対して出力が小さい | 電流調節を上げる | |
| アーク(火花)が不安定 | 溶接ホルダコードの接続不良 | 接続部分をしっかり締める |
| 電極径に対し溶接電流が小さい | 適正電流で使用する | |
| 同時に他の機器を使用している | 他の機器のスイッチを切る | |
| 溶接棒を母材に接触させても電流が流れない | 溶接ホルダコードの接続不良 | 接続部分をしっかり締める |
| 制御回路の不良 | 修理 | |
| 電源は入るが、アーク(火花)が出ない | アースクリップと母材(溶接物)との接触不良 | アースクリップを別の場所に移動する |
| 母材(溶接物)表面に油、塗料、錆などがないか確認し、取除く | ||
| 母材(溶接物)と溶接棒の接触不良 | 溶接棒で母材(溶接物)をトントンと叩く | |
| 母材(溶接物)表面に油、塗料、錆などがないか確認し、取除く |
LIFT TIG溶接
| 症状 | 原因 | 対処 |
|---|---|---|
| トーチスイッチを押してもアークしない | スイッチは無効になっている | 母材にタングステン電極を接触させ、素早く1〜2mm持ち上げるとアークスタートする |
| ガスが出ない | ガスホースの破損やねじれ、接続の緩み | ガスホースの接続を点検 |
| ガスボンベ、ガス流量調整器のバルブが閉まっている | バルブを確認する | |
| ガスホースを本体背面のガスホース接続口につないでいる | ガスホースとガスコードを直接接続する | |
| アークが安定しない | タングステン電極が酸化又は汚損している | 研磨する |
| ガス流量が多すぎる | ガス流量を減らす | |
| タングステン電極の消耗が激しい | 電極径に対する電流が高すぎる | 電流を下げる |
| ガス流量が不足又は流れていない | ガス流量を適正にする | |
| トーチコードが+側に接続されている | トーチコードを-側、アースコードを+側 |
保証内容について
2025.10 現在
本規約は、ハイガー(以下「弊社」とする)を経由して販売させていただいた該当商品に関して保証する内容を明記したものです。
弊社商品には商品保証書等は同梱しておりません。お客様の購入履歴や保証情報は弊社にて管理・保管しておりますのでご安心ください。
返送いただく場合商品を再梱包していただく必要がございますので、梱包材はお捨てにならないようお願いいたします。
1.保証の期間
商品発送日(ご来店引取の場合ご来店日)から1年間といたします。業務用・営業用として使用される場合、保証期間は6ヵ月といたします。
保証期間を超過しているものについては、保証の対象外となり有償対応となります。
商品発送日より7日以内の初期不良にあたる場合、送料・手数料弊社負担にて対応いたします。
2.保証の適用
・お買い上げいただいた弊社商品を構成する各部品に、材料または製造上の不具合が発生した場合、本規約に従い無料で修理いたします。(以下、この無料修理を「保証修理」とする)往復送料や出張修理を行った場合の出張料は、お客様のご負担となります。
・保証修理は、部品の交換あるいは補修により行います。保証修理で取り外した部品は弊社の所有となります。
・本規約は、第一購入者のみに有効であり、譲渡することはできません。ご購入された年月日、販売店、商品、製造番号の特定ができない場合、保証が受けられない可能性があります。
・本規約の対象となる商品とは、日本国内で使用し故障した商品とします。日本国外に持ち出した時点で保証は無効となります。
3.保証適用外の事項
(1)純正部品あるいは弊社が使用を認めている部品・油脂類以外の使用により生じた不具合
(2)保守整備の不備、保管上の不備により生じた不具合
(3)一般と異なる使用場所や使用方法、また酷使により生じた不具合
(4)取扱説明書と異なる使用方法により生じた不具合
(5)示された出力や時間の限度を超える使用により生じた不具合
(6)弊社が認めていない改造をされたもの
(7)地震、台風、水害等の天災により生じたもの
(8)注意を怠った結果に起きたもの
(9)薬品、雨、雹、氷、石、塩分等による外から受ける要因によるもの
(10)使用で生じる消耗や時間の経過で変化する現象(退色、塗装割れ、傷、腐食、錆、樹脂部品の破損や劣化等)
(11)機能上影響のない感覚的な現象(音、振動、オイルのにじみ等)
(12)弊社または弊社が認めているサービス店以外にて修理をされた商品
(13)使用することで消耗する部品または劣化する部品(ゴムを使用する部品、皮を使用する部品、樹脂を使用する部品、スポンジ類、紙類、パッキン類、ギヤ・ベアリング等の干渉する部品、ボルト、ナット、ヒューズ、モーターブラシ、チェーン、バルブ内部の部品、バネ、潤滑油、燃料、作動油、刃または先端部品、クラッチ、シャーピン等の緩衝部品、ワイヤ、バッテリ、点火プラグ等)
(14)保証修理以外の、調整・清掃・点検・消耗部品交換作業等
(15)商品を使用できなかったことによる損失の補填(休業補償、商業損失の補償、盗難、紛失等)
4.別扱いの保証
部品メーカーが個別に保証している部品については部品メーカーの保証が適用されます。
5.保証修理の受け方
まずはお問い合わせフォームにて弊社へご連絡ください。
またはお近くの修理協力店へご連絡をしてください。
症状・使用状況を伺い、手続方法をご案内させていただきます。
6.注意事項
・動作点検を行ってから出荷しておりますので、燃料やオイル、水分が残っていたり、多少の傷や汚れ等が付いている場合があります。
・部品の在庫がない場合、お取り寄せにお時間をいただくことがあります。
・仕様変更などにより同時交換部品が発生する可能性があります。
・仕様変更などによりアッセンブリーでの供給しかできない場合があります。
・生産終了品につきましては、部品供給次第で修理不可能な場合があります。
・無在庫転売者(送り先が毎回違う購入者)の場合、転売者より購入した商品の場合、保証は無効となります。
また発覚次第転売者への措置を取らせていただきます。
■アフターサービスについて■
1.販売機種が対象となります。※弊社で商品をお買い上げの方に限らせていただいております。
2.生産終了品につきましては、部品供給次第で修理不可能な場合があります。
3.保証期間(1年間)を過ぎたものは、保証期間内におけるご使用回数に関係なく、すべて有償となります。
4.修理の際の往復の送料はすべてお客様ご負担となります。
5.修理協力店へご依頼の際は、直接修理協力店に修理代をお支払いください。
お客様ご相談窓口
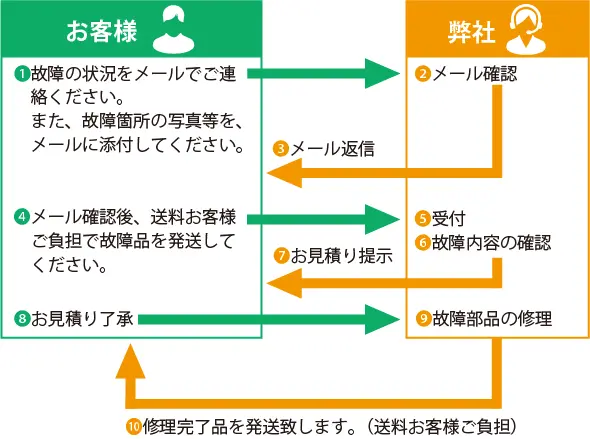
故障部品をお客様で交換される場合
弊社にメールにてご連絡頂くか、お近くの修理協力店にご連絡ください。
保証期間内は消耗品を除き、壊れた部品は弊社で保証致します。
その際に生じる往復の送料は全てお客様のご負担となります。
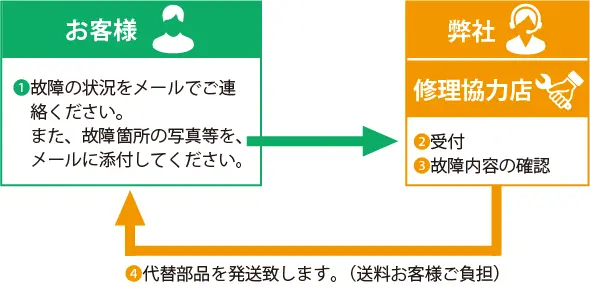
故障部品を弊社で修理する場合
弊社にご連絡ください。
保証期間内は消耗品を除き、壊れた部品は弊社で保証致します。
その際に生じる往復の送料、また修理工賃は全てお客様のご負担となります。
修理依頼されるときは、メールにて下記事項をご連絡ください。
・ご注文番号・商品名・商品の型番・故障の状況・購入サイト・購入年月日・お名前・ご住所・電話番号
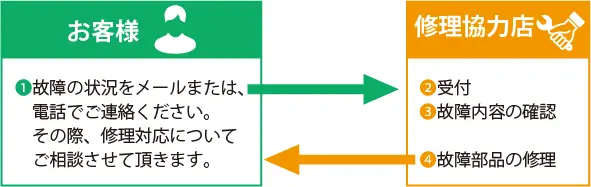
故障部品を修理協力店で修理する場合
保証期間内は消耗品を除き、壊れた部品は弊社で保証致します。
その際に生じる往復の送料、また修理工賃は全てお客様のご負担となります。
まず、ご購入された店舗にご連絡をしてください。
保証期間内は消耗品を除き、壊れた部品は弊社で保証致します。
その際に生じる往復の送料は全てお客様のご負担となります。
・本商品が対象となります。
※ただし、以下の場合は保証適用外となります。
・お客様のメンテナンス・確認不足等によるもの。
・人為的な破損等。
・運送会社など、第三者により生じた支障。
・弊社が故意・過失・他、正常のご使用に反して生じたと判断する全ての支障。
■初期不良について■
・初期不良期間は、ご使用回数に関係なく商品発送日より7日以内とさせていただきます。
・商品受領後、1週間以内にご連絡ください。
※無償修理又は無償交換のいずれかを弊社判断にて、ご対応させていただきます。
・修理協力店にご依頼の際は、修理工賃・部品代・送料は当社が負担させていただきます。
■消耗品について■
・消耗品につきましては、初期不良以外はすべて有償となります。
■保証期間について■
◎詳細は「保証内容について」ページをご確認ください。
・商品が出荷された日・お渡し(ご来店時)から1年間となります。業務用として使用される場合、保証期間は6ヵ月といたします。
修理、部品に関するご相談
修理依頼される時は、下記事項をご連絡ください。①ご注文番号
②商品名
③商品の型番
④故障の状況
⑤購入サイト、年月日
⑥お名前
⑦ご住所
⑧電話番号
修理、使い方などのご連絡窓口
修理やご相談は本社カスタマー・サポート・センターまでお願い致します。
受付は年中無休ですが、メールのご返信は平日のみとなります。
また、内容によってはお調べするのに数日要する場合があります。
ご了承ください。
本社カスタマー・サポート・センター▶https://haige.jp/c/
修理協力店
修理店により修理対応機械が異なりますので、最新情報は下記サイトをご覧ください。
本店サイト▶
https://www.haigeshop.net/html/page3.html
楽天サイト▶
https://www.rakuten.ne.jp/gold/haige/support/repair/shop/
カスタマー・サポート
「製品のお困り事」は、カスタマー・サポート・センターへ。
「製品が利用できない」、「故障かな?」、「修理をしたい」、「パーツを購入したい」など、下記カスタマー・サポート・センターへ、お問い合わせください。
カスタマー・サポート・ センターお問い合わせ窓口▶
https://haige.jp/c/